Pasé meses evaluando fabricantes de autoclaves de retorta para alimentos antes de que mi línea de producción entrara en funcionamiento, y quiero explicarte exactamente lo que descubrí: los detalles de ingeniería, los datos y las preguntas que me hubiera gustado que alguien me hubiera respondido antes. Si estás comparando proveedores de autoclaves rotativos para la producción de alimentos enlatados, bolsas de retorta o comida húmeda para mascotas, esta guía cubre los aspectos técnicos que realmente importan en la planta de producción.
¿Por qué es tan importante elegir la empresa adecuada de autoclaves rotativas?
Cuando empecé a buscar equipo, supuse que la mayoría de las retortas de vapor eran intercambiables: un recipiente a presión, una fuente de calor y un temporizador. Me equivoqué. La retorta que elijas determina la consistencia de tu valor F0, tu factura de energía, el tiempo de inactividad para la limpieza y, en última instancia, si tus productos enlatados o en bolsas pasan las auditorías de terceros. Una retorta mal diseñada genera puntos fríos dentro de la carga de la canasta, lo que significa que el producto puede quedar insuficientemente procesado (un riesgo de seguridad) o sobreprocesado (un problema de calidad y de costos).
Por eso, al comparar una empresa de autoclaves de retorta rotativa con un proveedor de retortas estáticas, me centré en tres aspectos: la uniformidad en la distribución del calor, la eficiencia en el uso del agua y el vapor, y la facilidad con la que se podían limpiar y validar los componentes internos. La documentación de ingeniería de Matton se destacó porque no solo afirmaba ofrecer un “calentamiento uniforme”, sino que explicaba el razonamiento mecánico detrás de ello, hasta el punto de detallar las secciones transversales de los orificios de rociado y los cálculos de flujo de la bomba. Para un gerente de planta que tiene que justificar las desviaciones del proceso ante los auditores, ese nivel de detalle documentado vale más que un folleto brillante.
También me enteré de que MATTON crea un expediente para cada máquina con el fin de brindar soporte técnico y de repuestos de por vida; esto ha transformado por completo mi experiencia en lo que respecta a los repuestos, la asistencia técnica y los tamaños personalizados de los contenedores para las cámaras de cocción existentes.
¿Cómo garantiza una fábrica de autoclaves de vapor una esterilización uniforme?
Esta era mi mayor duda técnica al comenzar: ¿cómo se garantiza que cada canasta, de arriba abajo y de los bordes al centro, reciba el mismo tratamiento térmico durante un ciclo de rociado de agua?
¿Qué función cumple el sistema de rociado de agua?
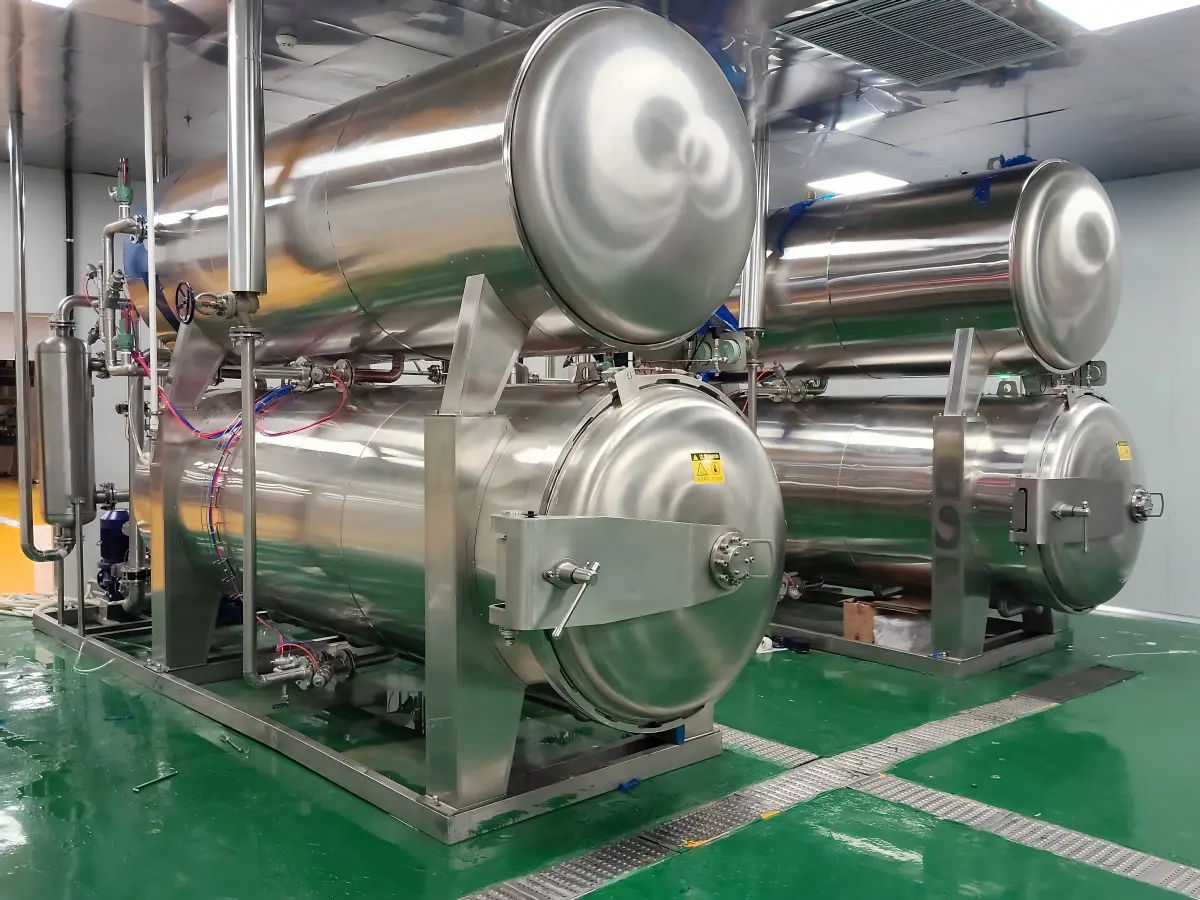
Las retortas de Matton utilizan un método de esterilización por rociado de agua combinado con calentamiento y enfriamiento indirectos, en lugar de la exposición directa solo al vapor. Las tuberías de rociado están soldadas con tubos redondos de acero inoxidable, y la disposición interna del rociado se divide mediante una configuración de ramificación de uno a dos y luego de dos a cuatro. Esto no es arbitrario: el área de la sección transversal de los orificios de rociado de cada tubería de ramal, así como los orificios en las placas deflectoras de rociado, se calculan en función del caudal de la bomba de agua, de modo que siempre haya una capa constante de agua de 3 a 4 cm sobre la placa deflectora de rociado. Esa capa de agua estancada es la que genera la turbulencia necesaria para eliminar las zonas estratificadas de agua caliente y fría dentro del tanque. Como ventaja práctica, los tubos rectos de rociado utilizan conectores de desconexión rápida, por lo que los operadores pueden retirarlos para limpiarlos manualmente sin necesidad de que un equipo de mantenimiento desmonte todo el colector de rociado.
¿Por qué es importante el diseño del deflector de rociado para la consistencia de una canasta a otra?
Las placas deflectoras de rociado están fabricadas con acero inoxidable laminado en frío de 3 mm y se doblan, en lugar de soldarse a partir de láminas más delgadas, lo que evita que se deformen tras ciclos térmicos repetidos. Cada deflector cuenta con un soporte montado en la parte superior que permite retirarlo para realizar el mantenimiento CIP (limpieza en lugar) entre ciclos de producción. Una bomba de agua horizontal, de alto flujo y baja altura de elevación mantiene la circulación lo suficientemente rápida como para que se mantenga continuamente una capa de 40 mm de agua a alta temperatura por encima del deflector; este es el detalle que responde a la pregunta que todo operador de retorta se hace: “¿La canasta de la rejilla inferior recibe el mismo tratamiento que la de la parte superior?” Con este diseño, la respuesta es sí, ya que cada canasta se encuentra bajo la misma profundidad de agua y el mismo régimen de flujo.
¿Qué tecnología de sistemas de pulverización distingue a Matton de los proveedores genéricos de autoclaves?
Quiero pasar más tiempo aquí porque es aquí donde he visto la diferencia más evidente entre una fábrica genérica de autoclaves de vapor y otra que realmente ha invertido en ingeniería térmica.
La mayoría de los fabricantes de retortas económicas utilizan un solo colector de rociado con orificios de tamaño uniforme a lo largo de todo el colector. El problema es que la presión del agua disminuye naturalmente a medida que se aleja de la entrada de la bomba, por lo que las canastas cercanas al extremo más alejado del colector de rociado reciben menos volumen de agua que las canastas cercanas a la entrada. El enfoque de Matton —que varía con precisión las secciones transversales de los tubos de derivación y los orificios de los deflectores basándose en cálculos del caudal de la bomba— compensa esa caída de presión antes de que se convierta en una inconsistencia de temperatura dentro del recipiente.
Desde el punto de vista de la seguridad alimentaria, esto es importante porque el proceso programado por tu autoridad de proceso solo es válido si el tiempo de calentamiento y la temperatura de mantenimiento son verdaderamente uniformes en toda la carga. Si tu retorta tiene puntos fríos ocultos, es posible que estés cumpliendo con tu proceso escrito en papel, pero que, aun así, una parte de cada lote no reciba el tratamiento adecuado. He visto cómo operaciones más pequeñas han sido señaladas durante auditorías de terceros específicamente porque el estudio de distribución de calor de su retorta mostró una variación de más de 1 °C en toda la carga de la canasta —algo que un sistema de rociado bien diseñado está pensado para evitar desde el principio.
¿De qué manera el diseño del intercambiador de calor ahorra energía y mejora la confiabilidad?
El costo de la energía fue el rubro que finalmente justificó ante mi equipo de finanzas la actualización del equipo, así que investigué cómo funciona realmente el intercambiador de calor de Matton.
La retorta utiliza un intercambiador de calor de acero inoxidable enrollado en espiral para el calentamiento y enfriamiento indirectos del agua circulante, en lugar de inyectar vapor vivo directamente. Este diseño en espiral se desarrolló en colaboración con un socio de ingeniería polaco específicamente para aplicaciones de esterilización, y los tubos del intercambiador son de acero inoxidable sin costura y de pared delgada, que se han moldeado especialmente para formar el patrón en espiral. Debido a que los elementos de transferencia tienen un diámetro interior mayor y un perfil aerodinámico en forma de onda, la pérdida de presión a través del intercambiador se reduce en comparación con los diseños convencionales de carcasa y tubos, lo que a su vez disminuye los requisitos de energía para el bombeo.
El diseño indirecto también permite que el sistema recupere el calor a baja temperatura que, de otra manera, se desperdiciaría, y es ahí donde se multiplica la ganancia en eficiencia. En términos prácticos, está comprobado que esta combinación de recuperación de calor y reducción de la pérdida de presión ahorra un promedio de aproximadamente 10% en el consumo de vapor en comparación con una retorta de vapor directo convencional de capacidad similar. A lo largo del ciclo de vida del equipo, que abarca varios años, al operar una sala de retortas con una docena o más de recipientes, ese ahorro de vapor se traduce en una reducción significativa en los gastos de servicios públicos —a menudo suficiente para acortar considerablemente el plazo de recuperación de la inversión de capital.
Al mismo tiempo, dado que este intercambiador de calor ejerce menos impacto térmico sobre las tuberías, también se produce menos acumulación de sedimentos. Esto significa que los intervalos entre cada descalcificación o inspección son más largos.
¿Cómo se evalúan y seleccionan las “fábricas de autoclaves de retorta para alimentos”?
Este término de búsqueda me ayudó a comprender mejor la intención de los compradores: los procesadores quieren evitar los márgenes de ganancia y los retrasos en la comunicación que implican los intermediarios. Yo tomé la misma decisión, y así es como cambiaron las cosas después de que comencé a comprar directamente de la fábrica:
En primer lugar, la comunicación sobre la personalización se volvió más rápida y profesional. Ahora puedo discutir directamente las configuraciones de los bastidores, la disposición de las boquillas de rociado y la integración del sistema de control. En segundo lugar, mejoraron los tiempos de respuesta para las piezas de repuesto y el servicio posventa, ya que la fábrica que produce los colectores de pulverización soldados y los intercambiadores de calor en espiral también cuenta con existencias de los componentes de repuesto necesarios. En tercer lugar, la documentación de calidad —como los certificados de materiales, los informes de pruebas de recipientes a presión y los registros de cumplimiento de las normas de tuberías— proviene directamente del departamento de calidad del fabricante.
Si estás evaluando proveedores de autoclaves para alimentos, te recomiendo que hagas preguntas específicas: ¿Cuál es su participación de mercado en su país de origen? ¿Cuentan con un equipo interno de servicio posventa? Los anuncios en plataformas B2B no indican necesariamente que se trate de una fábrica; de hecho, las fábricas genuinas suelen preferir los métodos tradicionales para el comercio internacional. Las respuestas a estas preguntas revelarán si estás tratando con un fabricante legítimo de autoclaves rotativas o con un distribuidor que simplemente se presenta como una fábrica.
¿Qué normas de calidad y certificaciones debe cumplir un recipiente de retorta?
Antes de firmar cualquier orden de compra, insistí en que se proporcionara documentación que abarcara tres áreas: la inspección de los recipientes a presión, las normas de tuberías y los datos de uniformidad térmica.
Los cuerpos de retorta de Matton son inspeccionados y certificados por la autoridad competente de calidad y supervisión técnica como recipientes a presión, lo cual constituye el requisito básico para cualquier equipo de esterilización que opere bajo presión. Además, el diseño de las tuberías internas se realiza y fabrica de acuerdo con las normas de la FDA de EE. UU., lo cual es importante si su producto terminado está destinado a los mercados minoristas de EE. UU. o a mercados de exportación sujetos a la revisión regulatoria de la FDA para alimentos enlatados de baja acidez (LACF). En conjunto, estas dos certificaciones le brindan al gerente de planta un registro documental sólido: el recipiente en sí cuenta con certificación de seguridad, y las tuberías en contacto con el proceso cumplen con el marco regulatorio al que se remitirá la autoridad de su proceso al revisar su proceso programado.
Recomiendo a cualquiera que esté comparando proveedores que solicite los certificados reales en lugar de conformarse con una afirmación general de que “cumplen con la FDA”: pida los números de normas específicos a los que se hace referencia en la documentación del diseño de las tuberías y confirme que el certificado del recipiente a presión corresponda al modelo exacto que está comprando, no a una línea de productos en general.
¿Cómo mejora la rotación la esterilización de los distintos tipos de productos?
Una pregunta que no había analizado a fondo antes de comenzar mi investigación era cómo interactúan la velocidad y la dirección de rotación con la viscosidad del producto. Las sopas enlatadas, las salsas y los alimentos húmedos para mascotas se comportan de manera muy diferente bajo agitación que los productos envasados en estado sólido, como las verduras enteras o el atún.
¿Es necesario que la velocidad de rotación sea ajustable?
En el caso de los productos líquidos o semilíquidos, una rotación más rápida aumenta la transferencia de calor por convección dentro de la lata o la bolsa, lo que puede acortar significativamente el tiempo de retención requerido y reducir el sobrecocido en la pared de la lata. Sin embargo, en el caso de productos con partículas o envasados en forma sólida, una rotación agresiva puede dañar la estructura del producto o causar problemas de sedimentación. Por ello, busqué específicamente autoclaves que ofrecieran velocidad de rotación ajustable y dirección de rotación reversible, en lugar de una sola configuración fija. La línea de autoclaves rotativos de Matton cuenta con un control de rotación de velocidad variable integrado en el mismo PLC que administra el ciclo de rociado de agua y el del intercambiador de calor, lo que permitió a mi equipo de proceso adaptar el perfil de rotación de manera independiente para cada SKU de producto que se procesa en el mismo recipiente.
¿Cómo afecta esto a la compatibilidad entre las bolsas esterilizadas y los formatos de lata?
También tuve que confirmar que una sola retorta rotativa pudiera manejar formatos mixtos —latas de metal, bolsas para retorta y bandejas semirrígidas— sin necesidad de recipientes específicos para cada uno. El diseño de las canastas y las rejillas es más determinante para esto que el cuerpo de la retorta en sí, así que me aseguré de especificar las dimensiones exactas de mis envases y las configuraciones de las cajas durante el proceso de cotización.
¿Cómo se presenta el costo total de propiedad a lo largo de la vida útil de la retorta?
El precio de lista es solo una parte de la ecuación y, a menudo, es la cifra menos útil para comparar a un fabricante de autoclaves de retorta rotativa con un competidor. Cuando elaboré mi propio modelo de costos, dividí el costo total de propiedad en cuatro categorías: costo de capital, consumo de servicios públicos, mantenimiento y repuestos, y riesgo de tiempo de inactividad.
El consumo de servicios públicos fue el aspecto en el que el intercambiador de calor indirecto de bobinado en espiral marcó la diferencia más notable, dado el ahorro de vapor de aproximadamente 10% documentado para este diseño en comparación con las alternativas de vapor directo. En una retorta que opera varios ciclos al día, ese ahorro se acumula rápidamente a lo largo de un año completo de producción. Los costos de mantenimiento fueron más difíciles de cuantificar desde el principio, pero los deflectores de rociado desmontables y las tuberías de rociado de desconexión rápida permitieron que mi equipo de mantenimiento pudiera completar los ciclos rutinarios de descalcificación y CIP sin necesidad de programar un desmontaje de un día completo, lo que redujo tanto las horas de mano de obra como el riesgo de tiempo de inactividad no planificado. La disponibilidad de repuestos, mencionada anteriormente, también influye directamente en el riesgo de tiempo de inactividad: una fábrica que tiene en inventario sus propios deflectores, sellos de bombas y componentes de intercambiadores de calor suele poder enviar repuestos más rápido que un distribuidor que depende de un fabricante en el extranjero.
Cuando finalmente comparé las proyecciones de costos totales a cinco años de tres proveedores, la unidad con el precio inicial más alto, pero con menor consumo de vapor y menos tiempo de inactividad por mantenimiento proyectado, resultó ser la mejor opción por un margen significativo —un detalle que no habría salido a la luz si hubiera comparado las cotizaciones basándome únicamente en el precio de etiqueta.
Comparación de métodos de esterilización en autoclave: un resumen de datos
La tabla siguiente resume las diferencias que evalué entre una retorta convencional de vapor directo y el diseño de Matton de agua pulverizada indirecta, basándome en la documentación técnica que revisé y en los puntos de referencia típicos de la industria para recipientes de tamaños comparables.
| Característica | Retorta convencional de vapor directo | Retorta Matton con pulverización de agua (indirecta) |
|---|---|---|
| Método de calefacción/refrigeración | Inyección directa de vapor | Indirecto mediante un intercambiador de calor de bobina en espiral |
| Diseño del colector de pulverización | Tamaño uniforme de los orificios | Ramificación calculada de 1 a 2 / 2 a 4, sección transversal variable del orificio |
| Capa de agua por encima del deflector | No controlado | Se mantiene entre 3 y 4 cm |
| Capa de agua caliente con deflector superior | Varía según el diseño | Se mantiene en unos 40 mm |
| Material y espesor del deflector | Por lo general, chapa conformada de 1,5 a 2 mm | Acero inoxidable laminado en frío de 3 mm, doblado |
| Facilidad de limpieza | Tuberías de rociado fijas, más difíciles de mantener | Tubos de rociado de desconexión rápida, deflectores desmontables para CIP |
| Ahorros de vapor reportados | Referencia | Reducción promedio de ~10% |
| Referencia estándar de tuberías | Varía según el proveedor | Diseñado según las normas de tuberías de la FDA de EE. UU. |
| Certificación de buques | Varía según el proveedor | Inspeccionado y certificado por la autoridad de supervisión técnica y de calidad |
¿Qué debes preguntarle a una empresa de autoclaves de retorta rotativa antes de hacer un pedido?
Basándome en mi propio proceso de selección de proveedores, esta es la breve lista de verificación que utilicé con cada proveedor con el que me puse en contacto:
– ¿Cuál es mi producto? ¿Qué método de empaque debo elegir y cuáles son las dimensiones?
– ¿Cuál es el consumo documentado de vapor o energía por ciclo en comparación con una alternativa de vapor directo?
– ¿Se pueden desmontar los tubos rociadores y los deflectores para realizar una limpieza manual o CIP sin necesidad de desmontar todo el sistema?
– ¿Con qué normas de recipientes a presión y tuberías cumple el recipiente? ¿Podrían proporcionar los certificados?
– ¿Cuál es el plazo de entrega habitual para piezas de repuesto como deflectores de pulverización, sellos de bomba o componentes de intercambiadores de calor?
También te sugiero que preguntes sobre la arquitectura del sistema de control y la capacidad de registro de datos. La validación moderna de autoclaves de rotación se basa cada vez más en registros digitales de procesos en lugar de registradores gráficos en papel, y los organismos reguladores y los auditores externos suelen sentirse más cómodos con sistemas que marcan la fecha y la hora y archivan automáticamente los datos de temperatura, presión y rotación. Una empresa de autoclaves de retorta rotativa que ofrezca un control basado en PLC con registros de lotes exportables le ahorrará a su equipo de control de calidad mucho tiempo durante las auditorías y las retiradas de productos, en comparación con la transcripción manual de los datos de los registradores gráficos después de cada ciclo.
Mi opinión sincera tras trabajar con un fabricante de autoclaves de vapor
No voy a fingir que el proceso de abastecimiento fue sencillo: la adquisición internacional de equipos rara vez lo es, entre la logística de envío, la coordinación de la instalación y lograr que mi equipo de control de calidad se sintiera cómodo con un nuevo proceso de validación de la autoridad. Pero la transparencia técnica marcó la diferencia. Cuando pregunté por qué el deflector de rociado tenía un espesor de 3 mm en lugar de uno más delgado y económico, recibí una explicación técnica sobre la resistencia a los ciclos térmicos, no un encogimiento de hombros. Cuando pregunté sobre la cifra de ahorro de vapor de ~10%, me explicaron cómo el tubo aerodinámico de mayor diámetro del intercambiador en espiral reduce la pérdida de presión y recupera el calor residual —no solo un número de marketing—.
Si en este momento estás comparando opciones de empresas de autoclaves rotativas de retorta, mi consejo es sencillo: no te quedes solo con el folleto de ventas y pregunta por el razonamiento mecánico que respalda cada afirmación. Una fábrica que haya desarrollado sus propios cálculos para los orificios de pulverización y el diseño del intercambiador de calor contará con ese razonamiento.
Preguntas frecuentes
1. ¿Cuál es la diferencia entre las retortas estándar que utilizan intercambiadores de calor de placas y las retortas MATTON?
Intercambiadores de calor de placas (configuración básica): Los residuos se acumulan en los estrechos canales entre las placas, lo que provoca una disminución de la eficiencia en la transferencia de calor y un aumento de la caída de presión con el paso del tiempo, lo que obliga a desarmar completamente el equipo para limpiar cada placa por separado; las juntas son componentes propensos al desgaste, lo que plantea riesgos de falla y de contaminación cruzada debido a los ciclos térmicos repetidos.
Intercambiadores de calor de bobina en espiral MATTON: Cuentan con una única bobina continua con canales amplios y aerodinámicos que resisten la acumulación de sedimentos, mientras que los cambios continuos en la dirección del fluido crean un efecto de autolimpieza; la ausencia de juntas internas elimina estructuralmente este modo de falla, lo que constituye una base técnica que respalda el ahorro de vapor de ~10% reportado.
2. ¿Cuánto vapor o energía puede ahorrar realmente una retorta de rociado indirecto?
Según el diseño del intercambiador de calor documentado para las retortas de Matton, se informa que el calentamiento indirecto mediante un intercambiador de acero inoxidable enrollado en espiral, con menor pérdida de presión y capacidad de recuperación de calor, permite ahorrar un promedio de aproximadamente 10% en el consumo de vapor en comparación con los sistemas convencionales de vapor directo.
3. ¿Por qué es importante la profundidad del agua pulverizada por encima del deflector para la calidad de la esterilización?
Mantener una capa de agua controlada (de 3 a 4 cm por encima del deflector, con una capa de agua caliente de 40 mm en la parte superior del deflector) garantiza una turbulencia constante y que el volumen de agua llegue a todas las canastas de la carga, lo que evita la formación de puntos fríos localizados que, de lo contrario, podrían provocar un procesamiento insuficiente en algunas partes del lote.
4. ¿Qué certificaciones debo verificar antes de comprar a un fabricante de autoclaves de retorta?
Como mínimo, se debe verificar que el recipiente a presión haya superado la inspección y la certificación por parte de las autoridades competentes en materia de calidad y supervisión técnica, y se debe solicitar la documentación que demuestre que el diseño de las tuberías internas cumple con las normas reconocidas (como la certificación CE o ASME).
5. ¿Por qué opera MATTON bajo varios nombres de empresa?
Zhucheng Maiteng Machinery Technology Co., Ltd. y Zhucheng Maidun Import & Export Co., Ltd. forman parte del Grupo MATTON. El Grupo no solo exporta maquinaria, sino que también suministra productos alimenticios a plantas de procesamiento de alimentos de todo el mundo, trayendo delicias culinarias de todo el mundo a China.
—
Agradecemos a nuestros socios del International Potato Tour (IPT) por su excelente presentación.
—
¿Estás listo para comparar tu equipo de esterilización actual con las especificaciones del nuevo sistema? Ponte en contacto con el equipo de ingeniería de Matton para obtener las hojas de datos sobre la distribución del calor y una cotización personalizada adaptada a tu línea de producción.