El mejor proveedor de autoclaves de retorta es aquel que fabrica sus equipos de acuerdo con una normativa reconocida para recipientes a presión (como la norma china GB150-2011 o la ASME), documenta el cumplimiento de las buenas prácticas de fabricación (GMP) y de la FDA, y puede demostrar la precisión de su control de temperatura y presión con datos reales. En el caso de las unidades rotativas que procesan botellas de PP, cuencos o productos enlatados, el diseño de los rodillos y soportes, así como la tecnología del intercambiador de calor, son tan importantes como el propio acero del recipiente.
Resumen ejecutivo
Un autoclave de retorta para alimentos de alta calidad debe combinar un diseño certificado del recipiente a presión, un rendimiento de esterilidad documentado y un sistema de control capaz de mantener la temperatura con una precisión de ±0,5 °C. Más allá de la ficha técnica, la calidad de las soldaduras, el conformado y los rodamientos del proveedor determina la vida útil real del equipo en la planta de producción.
– Comprueba la norma a la que se ajusta el recipiente a presión (GB150-2011, ASME o PED) y solicita los certificados de fábrica del material de la pared del recipiente, no te limites a lo que se indica en un folleto.
– En el caso de las retortas rotativas, comprueba si los rodamientos de rodillos se encuentran fuera del sello de agua; los rodamientos sumergidos en el agua de circulación son un punto de fallo recurrente en el mantenimiento.
– Compara los tipos de intercambiadores de calor (de placas frente a de tubos en espiral): los intercambiadores de placas son más baratos inicialmente, pero conllevan mayores costes anuales en juntas y tiempo de inactividad.
¿Qué hace que un autoclave de retorta para alimentos sea de “alta calidad”?
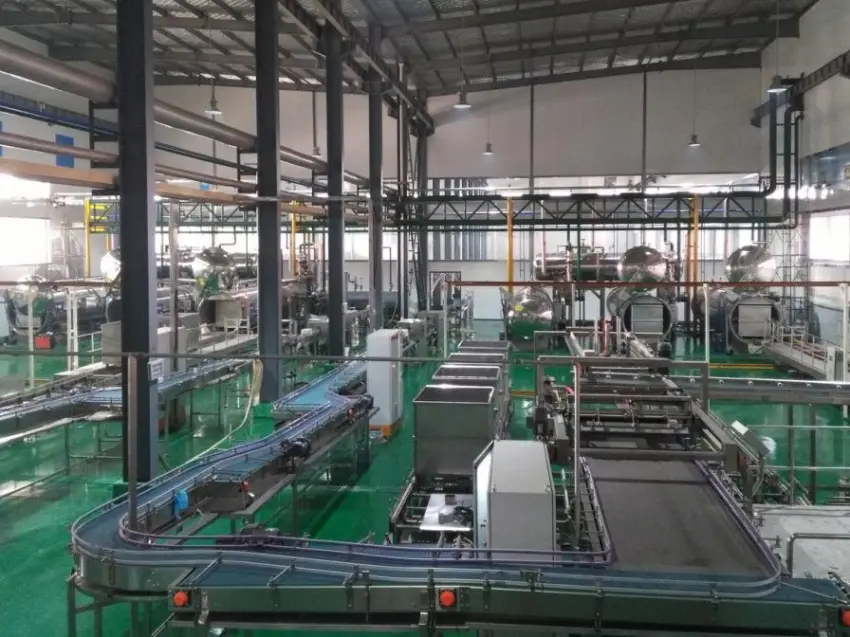
Un autoclave de retorta de alta calidad es un recipiente a presión diseñado para alcanzar un nivel de letalidad objetivo (valor F0) de forma constante, lote tras lote, sin fugas, sin corrosión y sin desviaciones de la calibración. Dos recipientes con dimensiones idénticas pueden ofrecer un rendimiento muy diferente en función del tipo de acero, la calidad de las soldaduras y la precisión del sistema de control.
En la práctica, la calidad se manifiesta en tres aspectos: la certificación del recipiente a presión, la precisión del control del proceso y los componentes mecánicos que se desgastan primero (juntas, rodillos, válvulas). Los compradores que solo comparan el precio por unidad suelen pasar por alto estos tres aspectos.
Normas sobre recipientes a presión que deberías consultar
Cualquier fabricante de prestigio debe diseñar y fabricar sus productos de acuerdo con una norma específica para recipientes a presión. En China, suele ser la norma GB150-2011 (Recipientes a presión de acero). En EE. UU. y la UE, se aplican la Sección VIII de la ASME o la Directiva sobre equipos a presión (PED).
– Solicita el código y la edición concretos que se han utilizado en el cálculo del diseño.
– Solicita certificados de los materiales (informes de ensayo de fábrica) para el cuerpo y las tapas, no solo una ficha técnica.
– Comprueba que el recipiente cuente con un acabado interior conforme a las buenas prácticas de fabricación (GMP) y, si exportas a EE. UU., que disponga de la documentación exigida por la FDA.
Por ejemplo, un recipiente fabricado según la norma GB150-2011 y con documentación conforme a las buenas prácticas de fabricación (GMP) y a los requisitos de la FDA proporciona al responsable de compras un historial documentado que puede entregar a sus propios auditores de calidad, algo que un fabricante desconocido no suele poder ofrecer.
Autoclaves de retorta rotativas frente a estáticas: ¿cuál se adapta mejor a tu línea de productos?
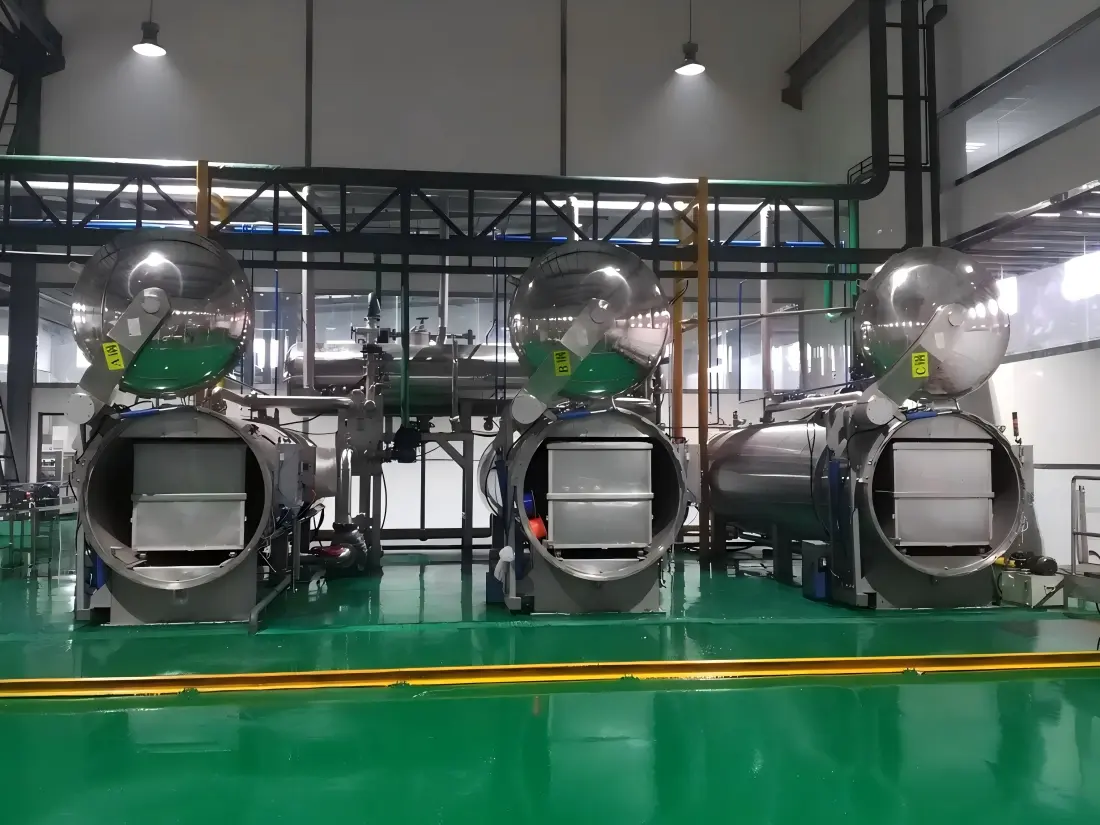
Retortas rotativas Gire la cesta de productos durante la cocción para mejorar la penetración del calor en productos con alto contenido en líquido; las autoclaves estáticas mantienen la carga fija y son más sencillas, pero más lentas para los alimentos viscosos. La elección adecuada depende del formato de envasado y de la viscosidad del producto.
| Factor | Retorta estática de vapor | Retorta rotativa de vapor | Retorta rotativa de inmersión en agua |
|---|---|---|---|
| Lo mejor para | Latas metálicas rígidas, tarros de cristal | Gachas en lata, congee, leche condensada | Botellas de PP, botellas de HDPE, cuencos, bolsas con retención de gas |
| Fluido caloportador | Vapor saturado | Vapor saturado | Agua caliente (temperatura y presión reguladas de forma independiente) |
| Flexibilidad frente a la contrapresión | Limitado | Limitado | Alta: permite aumentar o reducir la presión para ajustarla a la presión interna del envase |
| Mejora del ciclo típico | Línea de base | 15–30% más rápido que el estático | Comparable al sistema rotativo de vapor, pero más suave con los envases flexibles |
| Riesgo de daños en el embalaje (envases flexibles) | De moderado a alto | Moderado | Bajo, debido al control independiente de la presión |
Si en tu línea se procesan envases de PP o envases que contienen gas, un sistema rotativo basado en agua con control independiente de temperatura y presión suele ser la opción más segura; este es precisamente el enfoque en el que se basa la línea de retortas rotativas de Matton, ya que la relación fija entre temperatura y presión del vapor saturado no ofrece esa flexibilidad.
Características técnicas clave que debes comprobar antes de comprar
Más allá de la normativa sobre recipientes a presión, hay varios detalles mecánicos y de control que marcan la diferencia entre una retorta que funciona de forma fiable durante una década y otra que genera constantes llamadas al servicio técnico.
Precisión en el control de la temperatura y la presión
Pide al proveedor que te indique por escrito, y no verbalmente, cuáles son sus tolerancias de control. Los equipos que merezcan la pena adquirir deben mantener la temperatura dentro de un margen de aproximadamente ±0,2 °C y la presión dentro de un margen de aproximadamente ±0,01 MPa a lo largo de un ciclo completo; unas tolerancias más estrictas se traducen directamente en un valor F0 más predecible y en un menor número de lotes dudosos.
– Dos sensores PT100 de clase A (precisión a escala completa de aproximadamente 0,3 °C), junto con un termómetro de mercurio de respaldo, constituyen un mínimo razonable en cuanto a redundancia.
– Un PLC (en este segmento suele ser de Siemens) capaz de almacenar entre varias docenas y varios cientos de recetas de esterilización reduce los errores de los operarios en las líneas con múltiples referencias.
– La protección con contraseña en varios niveles —que distingue entre los permisos de control de calidad, ingeniería y operarios— impide que se realice un único cambio no autorizado en un ciclo de cocción validado.
Sistema de rodillos y soportes (solo unidades giratorias)
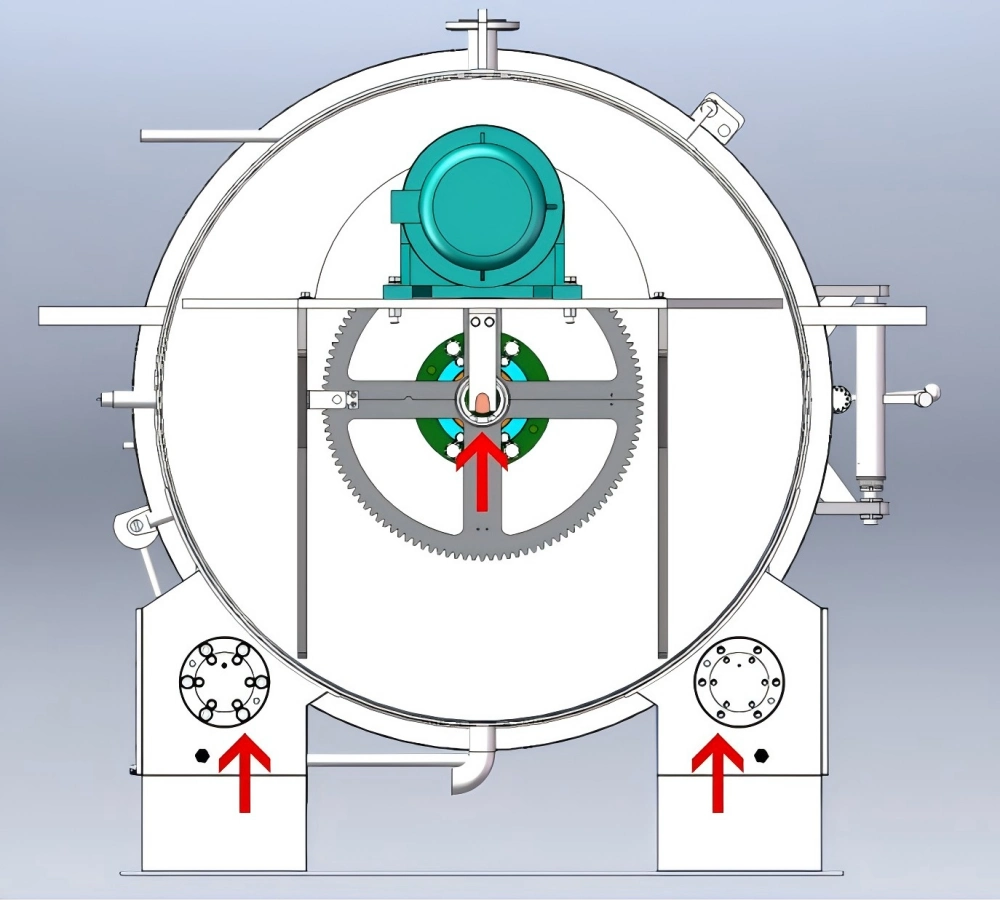
Aquí es donde las retortas rotativas más económicas fallan en primer lugar. Si los rodillos de apoyo y sus cojinetes se encuentran dentro de la carcasa llena de agua, están constantemente mojados, se corroen más rápido y es difícil acceder a ellos para su mantenimiento sin vaciar el agua y extraer toda la jaula giratoria.
En nuestras observaciones de campo, las retortas rotativas con rodamientos de rodillos externos —montados fuera de la junta, utilizando rodamientos de rodillos esféricos diseñados para cargas pesadas a baja velocidad— necesitan mantenimiento aproximadamente cada tres meses en lugar de mensualmente, y suelen durar dos o más años antes de tener que ser sustituidas. Un soporte de tres puntos (eje trasero más rodillos) también mantiene una mejor concentricidad que una disposición de cuatro puntos, lo cual es importante para una distribución uniforme del calor durante la rotación.
Tecnología de intercambiadores de calor: placas frente a tubos enrollados en espiral
Este es el mayor coste oculto que, según nuestra experiencia, suelen pasar por alto los responsables de compras. Los intercambiadores de calor de placas son más baratos de adquirir, pero su funcionamiento resulta costoso.
| Factor de coste | Intercambiador de calor de placas | Intercambiador de calor de tubos enrollados en espiral |
|---|---|---|
| Superficie ocupada necesaria (ejemplo: retorta DN1600×6300) | ~37 m² | ~21 m² |
| Vida útil de la junta con vapor a una presión de entre 0,5 y 0,6 MPa | ~6 meses | No aplicable (sin junta) |
| Coste anual de sustitución de juntas (1 unidad, 2 sustituciones al año) | ~8.000 yenes | 0 ¥ |
| Coste de mano de obra por sustitución (3 personas, 2 días) | ~900 yenes al año | 0 ¥ |
| Potencia de la bomba de circulación (caudal equivalente) | ~22 kW | ~15 kW |
| Ahorro anual estimado de electricidad | Línea de base | ~28 000 yenes (200 días laborables al año) |
| Acceso para mantenimiento | Requiere un apagado completo; a menudo, la carretilla elevadora no puede llegar hasta el equipo. | Se limpia in situ, sin necesidad de desmontarlo |
Si a la diferencia en el coste de la electricidad se le suman los costes directos de las juntas y la mano de obra, un intercambiador de calor de tubos en espiral puede suponer un ahorro para una planta de una sola retorta del orden de más de 30.000 yenes al año —sin contar el tiempo de inactividad en la producción que se evita al no tener que programar un cambio de juntas de emergencia—. La línea de retortas rotativas de Matton utiliza este diseño en espiral específicamente para reducir tanto el espacio ocupado como la carga de mantenimiento recurrente que suponen los intercambiadores de placas.
Sistemas de seguridad que nunca debes pasar por alto
– Bloqueo de la puerta: la esterilización no puede comenzar a menos que la puerta esté completamente sellada, y la puerta no puede abrirse hasta que se libere la presión.
– Válvula de seguridad ajustable que se abre automáticamente cuando se supera la presión establecida.
– Sensor de presión y manómetro independientes, además de una válvula de alivio de presión manual en la puerta como sistema de seguridad físico.
– Alarmas sonoras y visuales en caso de desviaciones de temperatura y presión, que se registran automáticamente para su revisión por parte del control de calidad.
Cómo evaluar un fabricante de autoclaves de retorta (no solo la ficha técnica del producto)
Un folleto puede prometer lo que sea. El proceso de fabricación es lo que determina si el recipiente seguirá siendo redondo, no presentará fugas ni grietas por tensión tras cinco años de ciclos térmicos diarios.
Sigue estos pasos o pide que te envíen fotos o vídeos de ellos:
1. Laminado de carcasas: Busca laminadoras hidráulicas de chapa con control numérico (CNC) cuya desviación de redondez sea inferior a unos 2 mm; un laminado irregular concentra las tensiones y acorta la vida útil por fatiga tras ciclos repetidos de calentamiento y enfriamiento.
2. Conformado del cabezal: un cabezal único conformado en frío mediante prensado, seguido de un proceso de envejecimiento por vibración (alivio de tensiones), resiste mejor la deformación que los cabezales soldados de varias piezas.
3. Forja de bridas para puertas: Las bridas forjadas de dos piezas, mecanizadas individualmente en máquinas CNC y sometidas posteriormente a un proceso de envejecimiento por vibración, reducen el riesgo de agrietamiento debido a la liberación de tensiones residuales.
4. Calidad de la soldadura: Pregunta si el taller utiliza centros de soldadura por plasma y corte por láser para garantizar la uniformidad dimensional, en lugar del corte y el ajuste manuales.
5. Tratamiento de la superficie interior: Los interiores de acero inoxidable tratados con chorro de arena resisten mejor la corrosión —especialmente la provocada por el cloro que suele añadirse al agua de refrigeración— que las superficies con acabado de fábrica o simplemente pulidas.
Errores de compra en la vida real que vemos una y otra vez
Tras años dedicándome a la selección y resolución de problemas de este equipo, hay algunos patrones que se repiten constantemente en las plantas de producción:
– Basarse únicamente en el precio por litro de volumen del recipiente a la hora de comprar. Dos retortas del mismo tamaño pueden presentar una diferencia de 20%+ en el coste operativo a lo largo de su vida útil si se incluye el mantenimiento del intercambiador de calor y de los rodillos.
– Se omite la pregunta sobre la contrapresión en el caso de los envases flexibles. Las plantas que producen cuencos o bolsas de PP sin un control independiente de la presión a base de agua registran mayores índices de deformación de los envases durante las pruebas de funcionamiento.
– Suponiendo que cualquier PLC sea equivalente. Un sistema de control sin permisos de varios niveles permite que cualquier operario modifique un ciclo de cocción validado; esto es un problema de seguridad alimentaria que está a la espera de aparecer en una auditoría.
– No tener en cuenta la ubicación de los rodamientos en las unidades rotativas.** Los rodamientos sumergidos parecen idénticos a los externos en las fotos de venta, pero su programa de mantenimiento es completamente diferente.
Cómo elegir entre proveedores: una lista de verificación práctica
Al comparar presupuestos de dos o más fabricantes de autoclaves de retorta, solicita por escrito la siguiente información antes de firmar:
- Norma y certificado de recipientes a presión (GB150-2011, ASME o equivalente)
- Documentación sobre el cumplimiento de las normas GMP y de la FDA
- Tolerancia de control (temperatura y presión) con datos de ensayo que lo respalden
- Tipo y tamaño del intercambiador de calor, y coste anual previsto de mantenimiento
- Configuración de rodillos/cojinetes para unidades rotativas (interna frente a externa)
- Calidad del material de la carcasa (por ejemplo, acero inoxidable S30408/06Cr19Ni10 para tuberías en contacto con el agua) y certificados de fábrica
- Condiciones de garantía específicas para el PLC, las válvulas y los cojinetes —no solo para la carcasa del depósito—
Los proveedores que se muestran reacios a facilitar esta lista punto por punto suelen ser aquellos cuyos equipos no rinden lo esperado una vez instalados.
Preguntas frecuentes
¿Qué valores de presión y temperatura puede soportar un autoclave rotativo estándar?
La mayoría de los autoclaves rotativos comerciales tienen una presión máxima de trabajo de aproximadamente 3,0 bar y una temperatura máxima de trabajo de aproximadamente 150 °C, aunque las especificaciones exactas dependen de la normativa de diseño del recipiente y de la línea de productos para la que esté destinado. Comprueba siempre que las especificaciones se ajusten a los requisitos de tu proceso antes de realizar el pedido.
¿Con qué frecuencia se debe realizar el mantenimiento de los rodillos y cojinetes de los autoclaves de retorta?
En el caso de productos como el congee en lata, la leche condensada o los alimentos envasados en PP, sí: la rotación mejora la penetración del calor y puede acortar los tiempos de ciclo en aproximadamente un 15–30% en comparación con las autoclaves estáticas, lo que suele compensar la diferencia de precio en uno o dos años de volumen de producción.
¿Con qué frecuencia se debe realizar el mantenimiento de los rodillos y cojinetes de los autoclaves de retorta?
Depende del diseño. Las unidades con rodamientos sumergidos dentro de la carcasa llena de agua suelen requerir un mantenimiento mensual, mientras que las unidades con rodamientos de rodillos esféricos externos, situados fuera de la junta, normalmente solo necesitan mantenimiento cada tres meses aproximadamente y duran dos o más años antes de tener que sustituirlas.
¿Puede un autoclave de retorta procesar tanto productos en lata como botellas o recipientes de plástico?
Una retorta rotativa multiuso de base acuosa, con control independiente de la temperatura y la presión, puede procesar tanto latas metálicas como envases de plástico flexibles en el mismo recipiente, lo que resulta útil para las plantas que cuentan con líneas de productos mixtas, ya que les evita tener que adquirir máquinas distintas para cada formato.
Encuentra hoy mismo la solución de autoclave más adecuada para tu línea de producción.
A la hora de seleccionar un proveedor de autoclaves, la prueba definitiva no son las especificaciones que figuran en un folleto, sino si el equipo puede funcionar de forma fiable durante una década tras su instalación. Factores como la certificación de los recipientes a presión, la configuración de los cojinetes de muñón y la selección del intercambiador de calor —todos ellos mencionados anteriormente— son determinantes fundamentales de los costes operativos a largo plazo. A menudo, estos detalles solo se hacen evidentes una vez instalado el equipo, momento en el que el coste de sustitución ya resulta prohibitivamente elevado.
Si vas a seleccionar equipos de esterilización Ya se trate de fruta en conserva, productos envasados en envases de PP, leche y bebidas o productos cárnicos, te invitamos a que nos envíes tu consulta ahora mismo para recibir recomendaciones personalizadas sobre los procesos y un presupuesto. Tanto si se trata de una pequeña o mediana planta de procesamiento de alimentos que realiza su primera compra como de una gran empresa que está evaluando la renovación de sus equipos, podemos ofrecerle recomendaciones exhaustivas adaptadas a su línea de producción específica, que abarcan desde el diseño de los recipientes a presión y la selección de los mecanismos giratorios hasta la configuración del sistema de control.