

Liofilizadores piloto
Productos
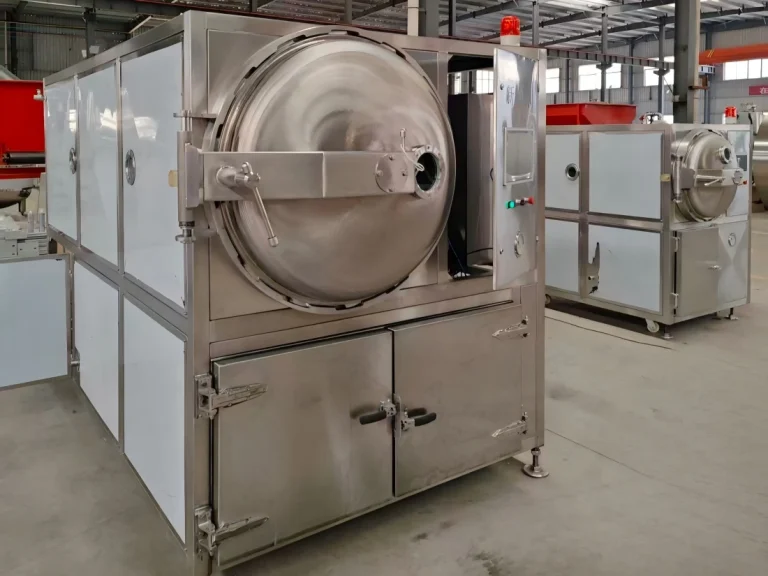

Los liofilizadores piloto (también denominados liofilizadores a escala de laboratorio o liofilizadores piloto) son el puente entre la I+D de laboratorio y la producción a gran escala. Los liofilizadores piloto de Matton están diseñados para el desarrollo de ciclos repetibles, la I+D de procesos fiables y la producción de lotes pequeños. Diseñados para tecnólogos de alimentos, científicos de formulación, ingenieros de procesos y equipos de aprovisionamiento, nuestras unidades piloto proporcionan un control preciso de la temperatura de estante, sistemas de vacío robustos y una capacidad de condensador flexible para apoyar el secado primario, el secado secundario y la optimización de recetas antes del escalado.
Esta página se centra en lo que los equipos técnicos y los responsables de compras deben evaluar a la hora de especificar, comprar y validar un liofilizador piloto: métricas de rendimiento, diseño de ingeniería, opciones de refrigeración (amoníaco frente a CO₂), servicios públicos, alcance de FAT/SAT, servicios de desarrollo del ciclo, muestreo y análisis (por ejemplo, humedad Karl Fischer), piezas de repuesto, plazos de entrega y factores de coste.
¿Por qué utilizar un liofilizador Pilot?
-
Desarrollo de procesos controlados: Los liofilizadores piloto permiten a los científicos desarrollar recetas de liofilización optimizadas (perfil de congelación, secado primario, secado secundario) con un control preciso de la temperatura de conservación y el vacío de la cámara.
-
Reducción del riesgo de ampliación: Las pruebas piloto identifican los gradientes térmicos, las temperaturas de colapso y los puntos finales de secado críticos, lo que reduce el riesgo a la hora de pasar a liofilizadores comerciales.
-
Producción de lotes pequeños: Útil para lotes clínicos, productos de alto valor, alimentos especializados o series cortas de fabricación por contrato.
-
Reglamentación y validación: Las unidades piloto proporcionan datos para los paquetes de validación (mapas térmicos, humedad residual, repetibilidad del ciclo) requeridos por los equipos de control de calidad y regulación.
Palabras clave principales utilizadas en esta página: Liofilizadores piloto, liofilizadores piloto, liofilizadores a escala de laboratorio, recetas de liofilización, desarrollo de ciclos, sistema de vacío, capacidad del condensador.
Componentes básicos y bloques funcionales
Un liofilizador piloto bien diseñado incluye los siguientes subsistemas:
-
Cámara de secado y estantes: Cámara de acero inoxidable con múltiples estantes calentados/enfriados. Los estantes proporcionan calor de conducción uniforme a las bandejas de productos.
-
Control de la temperatura del estante: Los circuitos de estantes independientes con control PID permiten una rampa y un mantenimiento precisos durante el secado primario y secundario.
-
Sistema de vacío: bombas de vacío rotativas de paletas o de tornillo de dos etapas con válvulas de aislamiento y vacuómetros; dispositivos de desbaste y de retroceso para proteger las bombas.
-
Condensador: trampa de frío que captura el vapor sublimado; disponible en distintos tamaños y tecnologías de refrigeración (compresión mecánica de vapor con refrigeración por amoníaco o CO₂, o refrigeración en cascada).
-
Sistema de refrigeración: Las opciones incluyen sistemas basados en amoníaco (NH₃) o CO₂ (R-744) para equipos piloto, o sistemas integrados en cascada para requisitos de menor temperatura.
-
Control y adquisición de datos: PLC o controlador industrial con gestión de recetas, registro de termopares, vacío/exportación de datos para validación y optimización de procesos.
-
Carga y contención: sistemas de bandejas, viales múltiples (para aplicaciones farmacéuticas), opciones estériles/asépticas cuando sea necesario.
Características técnicas y opciones típicas
A continuación se indican las características que suelen comparar los equipos de compras y los de ingeniería.
| Característica | Capacidad típica de la unidad piloto | Por qué es importante para la I+D y la contratación |
|---|---|---|
| Superficie | 0.5 - 6 m² | Determina el tamaño del lote y la escala representativa para los ensayos del producto |
| Temperatura de almacenamiento | -60°C a +80°C | Necesario para congelar el producto y controlar el secado activo y el secado secundario |
| Velocidad de calentamiento/enfriamiento del estante | 0,1 - 5°C/min | Las rampas más rápidas o más lentas simulan las condiciones de producción |
| Capacidad del condensador | 10 - 300 kg de capacidad de hielo | Influye en el tiempo de funcionamiento y el intervalo entre desescarches/mantenimiento |
| Vacío definitivo | <10-¹ mbar (típico) | Afecta a la velocidad de sublimación y a la calidad del producto |
| Bombas de vacío | Opciones de paletas rotativas / tornillos secos | El sellado con aceite o en seco afecta al riesgo de contaminación y al mantenimiento |
| Refrigeración | Mecánica (amoníaco/CO₂) o en cascada | La elección afecta a la eficiencia, el PCA y las necesidades locales en materia de seguridad/reglamentación |
| Sistema de control | PLC con registro de recetas y datos | Esencial para ciclos repetibles, cumplimiento del CFR 11 si es necesario |
Ejemplo de configuración de liofilizadores piloto
| Modelo | Superficie de estantería (m²) | Capacidad del condensador (kg) | Uso típico |
|---|---|---|---|
| PD-0,5 | 0.5 | 10 | Pequeños lotes de I+D, cribado de formulaciones |
| PD-1.5 | 1.5 | 30 | I+D a escala piloto, producción piloto de productos nicho |
| PD-3.0 | 3.0 | 80 | Pruebas piloto ampliadas y series clínicas |
| PD-6.0 | 6.0 | 150 | Pilotaje de alto rendimiento y transferencia de tecnología |
Métricas de rendimiento que deben especificar los ingenieros
Cuando solicite presupuestos o evalúe liofilizadores piloto, incluya los siguientes parámetros de rendimiento:
-
Uniformidad del lineal (°C): especificación para la desviación a través de la superficie de la plataforma bajo carga.
-
Estabilidad del control de temperatura: Estabilidad típica del PID ±0,1-0,5°C según el modelo.
-
Nivel máximo de vacío: vacío dirigido y tipo de bomba.
-
Extracción y capacidad del condensador: tiempo para alcanzar la temperatura objetivo del condensador y la tasa de acumulación de hielo.
-
Tasas de rampa: velocidades de rampa de calentamiento/enfriamiento de estantes alcanzables con carga nominal.
-
Reproducibilidad del ciclo: el grado en que la unidad repite el rendimiento en distintas ejecuciones (CV estadístico).
-
Frecuencia y resolución del registro de datos: intervalo de registro de termopares, telemetría de vacío y refrigeración.
Opciones y consideraciones sobre refrigeración
Los liofilizadores piloto pueden utilizar diversas arquitecturas de refrigeración. Su selección afecta al rendimiento, la conformidad y los costes durante la vida útil.
-
Compresión mecánica de vapor (HFC/HFO) para unidades piloto: común para las pequeñas unidades de laboratorio, pero cada vez son mayores las preocupaciones normativas y de sostenibilidad sobre el GWP del refrigerante.
-
Refrigeración por CO₂ (R-744): bajo GWP, excelente para condensadores de baja temperatura; normalmente más caro al principio, pero atractivo para operaciones con mentalidad sostenible.
-
Sistemas de amoníaco (NH₃): muy eficaz a escala; rara vez se utiliza en unidades de laboratorio muy pequeñas debido a cuestiones de seguridad/reglamentarias, pero es aplicable a unidades piloto situadas en entornos industriales en los que ya hay amoníaco.
-
Refrigeración Cascade: combina un refrigerante de baja temperatura con una etapa de mayor temperatura (por ejemplo, CO₂ + HFO) para conseguir temperaturas de condensador muy bajas para productos exigentes.
A la hora de elegir un sistema de refrigeración, los responsables de la contratación deben evaluar los servicios públicos, la normativa local (por ejemplo, la manipulación de amoníaco o la concesión de licencias de refrigerantes) y los modelos de costes energéticos.
Servicios de desarrollo de ciclos y recetas FD
Matton ofrece servicios de desarrollo de ciclos adaptados a liofilizadores piloto. El ámbito de I+D suele incluir:
-
Caracterización del producto: contenido de humedad, punto de congelación/fracción de hielo, transición vítrea (Tg’), temperatura de colapso (Tc) y morfología de partículas/sólidos.
-
Estudio de congelación: Velocidades de congelación controladas (recocido si es necesario) para optimizar el tamaño de los cristales de hielo y la estructura de los poros para la cinética de secado.
-
Desarrollo del secado primario: identificación de la temperatura del estante, la presión de la cámara y el punto final (humedad residual o temperatura del producto) para evitar el colapso y minimizar el tiempo.
-
Secado secundario: selección de la temperatura final de conservación y duración para alcanzar la humedad residual objetivo; reducción del agua ligada.
-
Apoyo analítico: Titulación Karl Fischer para la humedad residual, pruebas de reconstitución de la textura, DSC para las propiedades térmicas, SEM para la microestructura cuando proceda.
-
Orientación para la ampliación: traslación del piloto a la producción con márgenes de seguridad recomendados, dimensionamiento del condensador y comparaciones de mapas térmicos.
Resultados: recetas de ciclos validados, mapas térmicos, datos de humedad residual, procedimientos normalizados de trabajo y un informe de ampliación con los parámetros recomendados para el liofilizador de producción.
Validación, FAT y SAT: lo que debe exigir la contratación pública
En los proyectos regulados y orientados a la calidad, insista en la claridad del alcance y los resultados de las pruebas FAT y SAT. La documentación y las pruebas típicas incluyen:
-
Prueba de aceptación en fábrica (FAT): pruebas de bombeo, uniformidad de la estantería bajo cargas representativas, prueba de capacidad de hielo y extracción del condensador, ejecución de ciclo completo con mapeo de termopares, registros de datos y pruebas de vídeo.
-
Prueba de aceptación del emplazamiento (SAT): repetición de pruebas clave in situ tras la instalación, centrándose en la integración de utilidades y las ejecuciones de muestras reales.
-
Calibración y certificados: certificados de calibración de termopares, calibración de vacuómetros, certificados de transductores de presión de refrigeración.
-
Certificados de material y soldadura: Certificados de acero inoxidable 304/316, cualificaciones de procedimientos de soldadura, END cuando sea necesario.
-
Paquete de validación: informes de ciclo, estadísticas de repetibilidad, análisis de humedad residual (Karl Fischer) y un archivo de datos brutos trazables para la revisión del control de calidad.
Los equipos de contratación deben exigir oportunidades de testigos FAT, opciones de inspección por terceros y una lista de comprobación de aceptación clara.
Requisitos de servicios e instalaciones (típicos)
Facilite estos datos básicos sobre los servicios públicos en los pliegos de condiciones:
| Utilidad | Requisito típico (unidad piloto) |
|---|---|
| Eléctrico | 220-480 VCA, monofásico/trifásico según modelo; especificar potencia disponible |
| Agua de refrigeración | Agua refrigerada o agua del condensador para algunas opciones de refrigeración; caudal y temperatura especificados |
| Vapor | No suele ser necesario para liofilizadores piloto, pero puede serlo para procesos auxiliares |
| Aire comprimido | 6-8 bar para válvulas y actuadores neumáticos |
| Drenaje | Capacidad de desagüe en el suelo para desescarche y condensado |
| Ventilación | Ventilación local si se instala refrigeración por amoníaco |
Matton proporciona hojas de carga completas durante el presupuesto y listas de comprobación detalladas antes de la FAT.
Piezas de repuesto recomendadas y programa de mantenimiento
El mantenimiento planificado reduce el tiempo de inactividad y evita fallos catastróficos durante los procesos críticos.
Kit de piezas de repuesto recomendado para unidades piloto:
-
Termopares de repuesto (tipo K/T) - 10% de cantidad instalada
-
Aceite de la bomba de vacío y filtros de aceite (si procede) o kits de mantenimiento de la bomba seca OEM
-
Juntas de bombas de vacío
-
Válvulas de servicio y mirillas del condensador
-
Repuestos de cartuchos calefactores y repuestos de sensores
-
Módulos de E/S de control (una tarjeta de repuesto) y fusibles principales
-
Juego de juntas de puerta
Programa de mantenimiento (ejemplo):
-
Diariamente: limpieza de la cámara, comprobación de fugas de vacío, inspección de la junta de la puerta.
-
Mensualmente: cambio de aceite de la bomba de vacío (si está sellada con aceite), comprobación de la limpieza del condensador.
-
Trimestral: verificación del termopar frente a la referencia, revisión del ajuste del PID.
-
Anual: mantenimiento preventivo completo que incluye revisión de la bomba, inspección de la refrigeración y comprobaciones de seguridad.
Matton ofrece contratos de mantenimiento con visitas programadas a las instalaciones, opciones de supervisión remota y plazos de entrega de piezas de repuesto garantizados.
Lista de materiales y plazos de entrega
| Categoría | Componentes | Plazo de entrega (de fábrica) |
|---|---|---|
| Mecánica | Cámara, estantes, bandejas, juntas | 3-6 semanas |
| Sistema de vacío | Bomba, válvulas, manómetros | 2-4 semanas |
| Condensadores y refrigeración | Batería condensadora, compresores, plataforma de refrigeración | 4-10 semanas (varía según el tipo de refrigeración) |
| Controla | PLC, HMI, DAQ, termopares | 2-5 semanas |
| Documentación | Plantillas FAT/SAT, certificados de calibración | Se suministra con la unidad; plazo de entrega adicional para certificados de terceros |
Los plazos de entrega son indicativos y dependen de la complejidad del modelo, la personalización y la selección de refrigeración (los sistemas de CO₂/amoniaco pueden ampliar los plazos de entrega).
Consideraciones sobre el paso de la fase piloto a la fase de producción
La ampliación de un ciclo piloto a un liofilizador comercial es un proceso técnico; entre las consideraciones comunes se incluyen:
-
Coeficiente de transferencia de calor (Kv) diferencias entre las estanterías piloto y las de producción. Las estanterías piloto tienen una masa térmica y una geometría de contacto diferentes.
-
Geometría de la cámara y densidad de carga que afectan a las trayectorias del flujo de vapor y a las tasas locales de sublimación.
-
Capacidad del condensador y tasas de pull-down: Los condensadores de producción deben soportar cargas de vapor sostenidas con rendimientos más elevados.
-
Dimensionamiento del sistema de vacío para mantener la presión objetivo de la cámara a medida que aumenta la velocidad de sublimación.
-
Detección y control de puntos finales: Los sistemas de producción suelen utilizar sensores más robustos y controles redundantes para garantizar la seguridad del proceso.
Matton proporciona un informe de escalado: estimación de Kv, márgenes de ingeniería sugeridos y puntos de ajuste recomendados para el liofilizador de producción y dimensionamiento del condensador para reproducir los resultados del piloto.
Apoyo analítico y de laboratorio (servicios disponibles)
-
Karl Fischer medición de la humedad para la validación de la humedad residual.
-
DSC (Calorimetría Diferencial de Barrido) para identificar las transiciones Tg’ y de congelación.
-
Pruebas de textura y rehidratación de los productos alimentarios para cuantificar la calidad tras la liofilización.
-
Orientación sobre microbios y estabilidad - enlace con laboratorios de terceros para estudios de vida útil y evaluación de riesgos microbianos.
Estos servicios refuerzan los paquetes de validación y apoyan la contratación en los criterios de aceptación contractuales.
Lista de comprobación para la adquisición de liofilizadores piloto
-
Definir el tamaño objetivo del lote y la carga representativa del producto.
-
Proporcionar las propiedades físicas del producto: humedad, AW, sólidos, características de congelación.
-
Especifique la superficie de estantería necesaria, la capacidad del condensador y el nivel de vacío.
-
Indicar la preferencia de refrigeración y las limitaciones de cumplimiento locales.
-
Solicite opciones de alcance y testigos FAT, certificados de calibración y entregables de validación.
-
Solicite la lista de piezas de repuesto, el programa de mantenimiento y los contratos de servicio disponibles.
-
Incluir criterios de aceptación: uniformidad de la estantería, repetibilidad, objetivo de humedad residual y política de conservación de datos.
Caso práctico
Programa piloto de extractos botánicos clínicos
-
Reto: El extracto botánico de alto valor requería una humedad residual baja (<2%) con una pérdida mínima de aromáticos volátiles.
-
Solución: Liofilizador piloto Matton PD-1.5 con rampa de congelación lenta controlada, recocido parcial y perfil de vacío de secado primario optimizado. Karl Fischer y el análisis sensorial confirmaron los objetivos de humedad y retención de volátiles. Resultado: Ampliación con éxito a una unidad comercial PD-6.0 con un perfil sensorial equivalente.
Preguntas más frecuentes (FAQ)
P1: ¿Cuál es la diferencia entre un liofilizador piloto y un liofilizador de producción?
A1: Los liofilizadores piloto son más pequeños y están diseñados para I+D y producción de lotes pequeños con flexibilidad para el desarrollo de recetas y análisis. Los liofilizadores de producción se adaptan al rendimiento, tienen condensadores de mayor capacidad, sistemas de refrigeración a menudo más robustos y pueden incluir automatización continua o de grandes lotes. Las unidades piloto permiten recopilar datos para la ampliación a máquinas de producción.
P2: ¿Cómo se determina la capacidad del condensador para las pruebas piloto?
A2: El tamaño del condensador se basa en los índices de sublimación previstos durante el secado primario. Matton evalúa la carga de producto, las tasas de secado estimadas (g de agua/hora) y el ciclo de trabajo para recomendar la capacidad de hielo del condensador y el rendimiento de extracción. En los procesos de I+D, una mayor reserva de condensador permite tiempos de funcionamiento ininterrumpido más largos.
P3: ¿Pueden configurarse los liofilizadores piloto Matton para la liofilización de viales farmacéuticos?
A3: Sí. Ofrecemos configuraciones de viales múltiples, integración de taponado (si es necesario) y paquetes de control compatibles con los protocolos de validación farmacéutica, incluido el registro de datos y opciones de estilo CFR 11 para registros electrónicos cuando se soliciten.
P4: ¿Qué apoyo analítico debo prever para la validación del liofilizador piloto?
A4: Los análisis típicos incluyen Karl Fischer para humedad residual, mapeo térmico de termopares para perfiles F/T, DSC para Tg’ y temperatura de colapso, además de pruebas de reconstitución/textura de productos para aplicaciones alimentarias. Matton puede coordinar los servicios analíticos o proporcionar orientación a los laboratorios internos.
P5: ¿Cuánto tiempo suele llevar el desarrollo de un ciclo piloto validado?
A5: El tiempo de desarrollo del ciclo varía en función de la complejidad del producto. Las soluciones acuosas simples pueden requerir unas pocas pruebas piloto (1-2 semanas). Las fórmulas complejas con componentes criosensibles o alimentos multicomponentes pueden requerir varios ciclos iterativos, cambios analíticos y optimización, normalmente entre 4 y 8 semanas para un ciclo piloto sólido y validado.