MATTON est depuis longtemps l'un des principaux fabricants chinois. Ses origines remontent à une usine de machines d'État créée en 1989, qui a été restructurée en entreprise privée en 1995 ; la société s'est ensuite diversifiée dans la fabrication d'autoclaves de stérilisation et de lyophilisateurs en 2015. Avec Zhucheng Maiteng Machinery Technology comme pivot, le groupe a créé plusieurs filiales, dont Zhucheng Maidun, ainsi qu'un réseau de bureaux à l'international.
Les lyophilisateurs et les autoclaves de stérilisation fabriqués par Matton constituent des équipements essentiels au fonctionnement quotidien des usines de transformation alimentaire. En termes simples, les lyophilisateurs utilisent le principe de la sublimation pour éliminer l'humidité des aliments tout en préservant leurs nutriments actifs, tandis que les autoclaves chauffent et stérilisent des produits conditionnés en boîtes ou en sachets hermétiques sous température et pression contrôlées, garantissant ainsi une bonne conservation à température ambiante sans avoir recours à des conservateurs.
Nos lignes de lyophilisation standard offrent des capacités de traitement par lots allant de 50 kg à 3 000 kg, tandis que nos systèmes de stérilisation traitent entre 800 et 5 000 boîtes par cycle, selon le modèle. Si vous avez déjà déterminé le type de produit et le rendement visé, notre équipe d'ingénieurs peut vous fournir gratuitement, dans les 24 heures, une proposition d'agencement de la ligne de production ainsi qu'un devis. Vous trouverez ci-dessous des informations issues des projets de sites de production internationaux de Matton, illustrant notre expérience à travers des exemples concrets.
À quoi ressemble une chaîne de production moderne d'aliments lyophilisés ?
Une chaîne de production d'aliments lyophilisés n'est pas constituée d'un seul équipement, mais d'une série de processus qui fonctionnent de concert ; si ces étapes ne sont pas correctement coordonnées, le produit final peut présenter des problèmes tels que le rétrécissement, la décoloration ou de mauvaises propriétés de réhydratation. Dans nos configurations d'usine, la chaîne de production comprend généralement des étapes telles que le prétraitement des matières premières, la pré-congélation, la sublimation sous vide et le conditionnement. Voici une vidéo du site de production de notre client :
Comment choisir un lyophilisateur pour des produits alimentaires à forte valeur ajoutée ?
Le facteur le plus déterminant consiste à vérifier si l'usine dispose d'une grande expérience dans le domaine de votre produit spécifique. Prenons, par exemple, nos clients au Vietnam et en Malaisie qui fabriquent des produits à base de nids d'hirondelles : l'étape de pré-traitement est souvent le facteur décisif pour la qualité et la valeur finales du produit.
Dans le cadre du projet mentionné ici, le client a sélectionné des nids d’oiseaux de “ première récolte ” provenant des régions de forêt tropicale vierge d’Indonésie et de Malaisie. Il exigeait une teneur en acide sialique supérieure à 10% et un niveau d’impuretés minimal, ainsi que des codes de traçabilité certifiant que le produit n’avait subi aucun traitement de blanchiment ou d’enrobage. Face à un ingrédient aussi prisé, il a procédé à des évaluations approfondies avant de choisir finalement le groupe MATTON comme partenaire. Même si nos bureaux ne sont peut-être pas les plus luxueux, nous disposons d’une équipe d’ingénieurs pragmatiques et de responsables commerciaux internationaux extrêmement dévoués.
Nous avons mis au point un processus spécifique pour nos clients qui comprend le tri et la réhydratation ; les nids d'oiseaux sont soumis à un nettoyage, à une élimination manuelle des impuretés (sans utilisation d'agents chimiques), à un trempage, puis à une double cuisson à basse température. Ce n’est qu’une fois ces étapes de prétraitement terminées que le produit est chargé sur les plateaux du lyophilisateur. C’est pourquoi nous insistons toujours auprès des clients qui envisagent de mettre en place une installation de lyophilisation (https://www.mattonmachinery.com/freeze-dryer/) que l'atelier de prétraitement, le système de traitement de l'eau et la capacité de réfrigération sont tout aussi essentiels que le lyophilisateur lui-même, car la qualité finale du produit dépend fortement de divers facteurs.
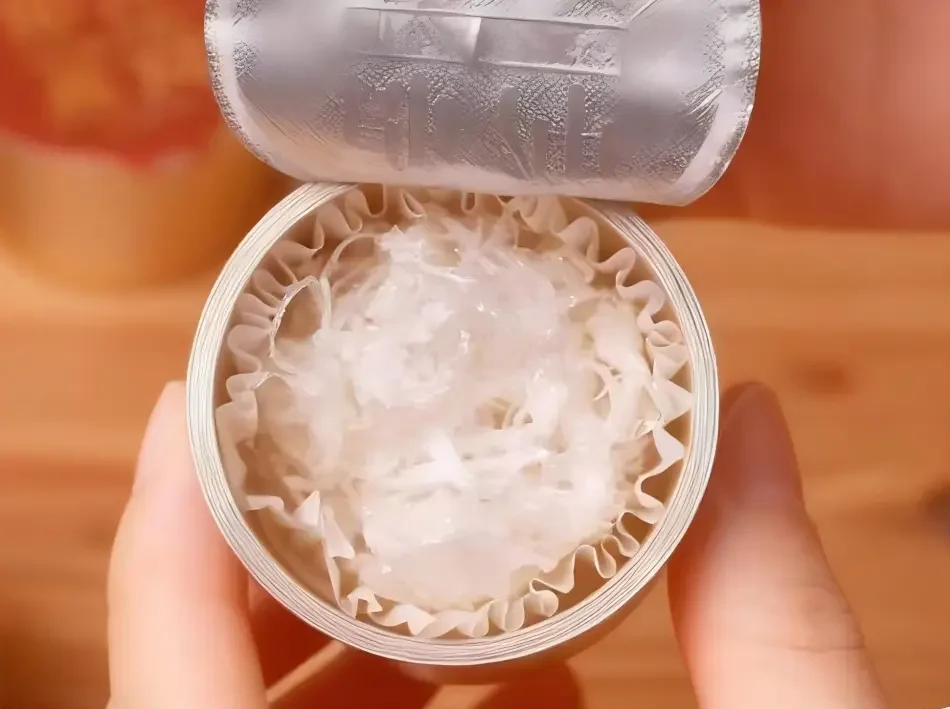
Comment lyophiliser un nid d'oiseau sans perdre d'acide sialique ?
L'acide sialique étant sensible à la chaleur, chaque étape thermique, avant même le démarrage du lyophilisateur, doit être contrôlée avec une grande précision. Voici, étape par étape, le processus suivi par notre client, que nous avons observé chez plusieurs clients du secteur des nutraceutiques et des aliments diététiques utilisant nos lyophilisateurs sous vide.
Trempage : La température de l’eau est maintenue entre 20 et 25 °C. Au-delà de 30 °C, les brins du nid deviennent cassants et se brisent ; en dessous de 15 °C, ils ne ramollissent pas complètement. La durée de trempage est de 5 à 8 heures pour les nids de catégorie 4A et de 10 à 12 heures pour ceux de catégorie 6A, jusqu’à ce que les brins soient complètement détendus et qu’il ne reste plus de cœur dur. On utilise exclusivement de l’eau purifiée à faible teneur en minéraux, car les ions calcium et magnésium se lient aux protéines et provoquent la formation de sédiments.
Bain-marie : Cette opération s'effectue au bain-marie, jamais à chaleur directe, à une température maximale de 80 °C. Au-delà de 90 °C, la perte d’acide sialique peut dépasser 30% en peu de temps. Le temps de cuisson est de 20 à 30 minutes, juste le temps que le nid devienne semi-translucide et gélatineux — une cuisson excessive détruit la structure avant même qu’elle n’atteigne le séchoir. Aucun sucre ni épaississant n’est ajouté au nid d’oiseau lyophilisé nature, car ces ingrédients augmentent le point eutectique et empêchent une pré-congélation complète, ce qui entraîne par la suite un effondrement de la structure. Si un agent protecteur s’avère réellement nécessaire (par exemple, pour un nid d’hirondelle enrichi en probiotiques), on utilise uniquement du saccharose ou du mannitol à une concentration de 5% ou moins afin de maintenir la stabilité de la structure cristalline de la glace.
Placage : Le produit est étalé en une couche d'une épaisseur maximale de 10 mm par barquette, avec une variation d'épaisseur maximale de 2 mm au sein d'un même lot, et les récipients sont remplis à hauteur de deux tiers de leur capacité au maximum afin d'éviter les projections lors de la sublimation. Les barquettes en aluminium ou en plastique de qualité alimentaire sont préférables au verre, qui peut se fissurer sous l'effet des contraintes thermiques.
Préparation avant la congélation : Après trempage, le produit est centrifugé pendant environ 2 minutes afin de ramener sa teneur en humidité à 70–80%. Une quantité excessive d’eau résiduelle entraîne la formation de cristaux de glace grossiers qui endommagent la structure cellulaire. Le produit cuit est ensuite découpé en blocs de 4 g maximum, afin que la chaleur et le vide atteignent uniformément le centre pendant le séchage : personne ne souhaite en effet obtenir un morceau lyophilisé sec à l’extérieur et humide à l’intérieur.
Quelles sont les erreurs les plus fréquentes lors du prétraitement, et comment les éviter ?
C'est une question qui nous est sans cesse posée par les nouveaux opérateurs qui envisagent d'acquérir une ligne de production d'aliments lyophilisés ; il est donc utile de l'exposer clairement.
| Erreur courante | Incidence sur le produit final | Comment l'éviter |
|---|---|---|
| Trempage excessif | Cassure des mèches, réhydratation insuffisante après le séchage | Vérifiez la tendreté à intervalles réguliers ; ne vous fiez pas uniquement à une minuterie. |
| Cuisson à feu doux à une température supérieure à 80 °C | Dégradation de l'acide sialique, perte de nutriments | Utiliser un bain-marie étalonné avec surveillance en continu |
| Épaisseur des plateaux supérieure à 10 mm | Sublimation incomplète, cœur humide | Uniformiser la profondeur des plateaux et vérifier le poids de chaque lot |
| Ajout d'une concentration élevée en sucre | Augmentation du point eutectique de 5 à 8 °C, pré-congélation incomplète, effondrement | Adapter le type et la dose de l'agent protecteur à la courbe de lyophilisation |
| Ne pas effectuer d'essais à petite échelle | Paramètres de processus incorrects transposés à la production à grande échelle | Effectuez toujours un lot pilote pour vérifier le point eutectique (environ -1 °C pour les nids d'oiseaux) avant de passer à la production à grande échelle. |
C'est en maîtrisant ces aspects qu'une usine parvient à obtenir une rétention des nutriments supérieure à 95%, tout en conservant une texture finale intacte et à réhydratation rapide — ce qui constitue en réalité l'intérêt commercial premier de la lyophilisation d'un ingrédient haut de gamme tel que le nid d'oiseau.
Quelles sont les caractéristiques techniques d'un lyophilisateur Matton ?
Les acheteurs qui évaluent les fabricants de lyophilisateurs s'intéressent généralement avant tout à des paramètres spécifiques ; c'est pourquoi nous avons répertorié les plages de spécifications types de notre gamme standard de lyophilisateurs commerciaux. Les configurations spécifiques dépendent de votre produit et du rendement par lot visé ; notre équipe détermine la surface des étagères et les spécifications du condenseur en fonction de la charge d'humidité réelle plutôt que de formules génériques. Dans la plupart des cas, il s'agit de machines fabriquées sur mesure.
| Objet | unité | FD-5 | FD-10 | FD-20 | FD-30 | FD-50 | FD-75 | FD-100 | FD-120 | FD-200 |
| Surface de l'étagère | M2 | 5 | 10 | 20 | 30 | 50 | 75 | 100 | 120 | 201 |
| Capacité de condensation | L | 60 | 150 | 300 | 450 | 700 | 900 | 1200 | 1500 | 3200 |
| Capacité | KG | 50 | 120 | 240 | 350 | 600 | 900 | 1200 | 1500 | 2500 |
| Température de la machine. | ℃ | -45-120 | ||||||||
| pompe à vide | Pompe à vide à deux étages : pompe à palettes, pompe à anneau d'eau, pompe Roots, pompe à sec (sans huile) | |||||||||
| Unité de réfrigération | Unités à deux étages ou en cascade ; marques prises en charge : Bitzer, Frascold. | |||||||||
| environnement de travail | température : de 5 à 45 °C, humidité relative ≤ 80 % | |||||||||
| eau de refroidissement | ≤ 28 | |||||||||
Même pour les produits à forte teneur en humidité, tels que la soupe aux nids d’oiseaux, nous accélérons considérablement le cycle de production en associant de puissants systèmes de pompes à vide à des capacités de réfrigération robustes ; pour les nids d’oiseaux ou les produits similaires, la durée totale du cycle varie généralement entre 18 et 28 heures, en fonction de l’épaisseur de chargement (alors que les normes du secteur dépassent généralement les 30 heures). Chaque unité que nous livrons est dotée de fonctions d’enregistrement des données relatives à la température des étagères, à la température des produits et aux niveaux de vide, ce qui permet aux équipes qualité de suivre la courbe de séchage de chaque lot — une exigence partagée tant par les organismes de réglementation que par les clients OEM et de marques de distributeur. Pour obtenir les plans complets des équipements et les spécifications relatives à leur encombrement, veuillez vous reporter à notre “Ligne de production d'aliments lyophilisés” page ».
Comment une autoclave permet-elle de produire des nids d'hirondelles prêts à consommer ?
Tous les produits à base de nids d'oiseaux ne sont pas lyophilisés : une grande partie du marché est constituée de nids d'oiseaux en bouteille, prêts à consommer et conservés dans de l'eau sucrée, et cette gamme de produits passe plutôt par un autoclave. Dans ce cas, l'objectif est la stérilisation, et non le séchage, et le processus utilisé par notre client se déroule comme suit.
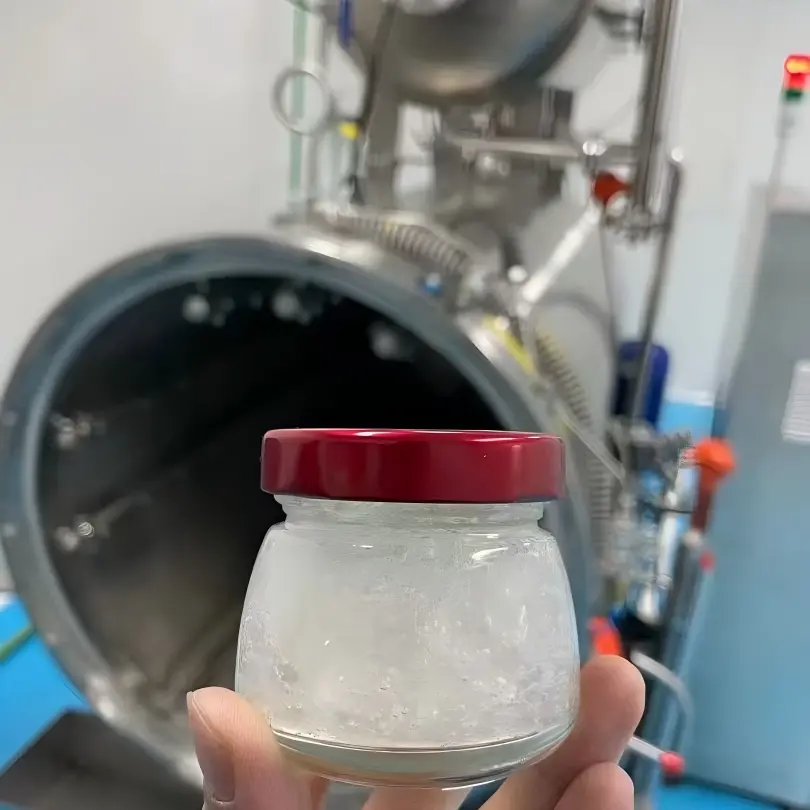
Le processus que nous avons conçu pour notre client de Perak, en Malaisie, se déroule comme suit : les nids d'oiseaux, après avoir été trempés et débarrassés manuellement de leurs impuretés (en respectant les paramètres de trempage mentionnés précédemment, à savoir une température comprise entre 20 et 25 °C), sont pesés et répartis en portions individuelles (généralement 6 g par bouteille) ; on y ajoute du sirop de sucre en morceaux, puis les flacons sont bouchés et scellés sous vide.
Les bouteilles scellées sont acheminées directement vers un autoclave pour une stérilisation à haute température. Alors que la température de stérilisation standard est de 118 °C — ce qui permet de préserver la teneur en acide sialique tout en respectant les normes de stérilité commerciales —, certaines lignes de production utilisent une température de 121 °C afin d’obtenir une durée de conservation plus longue. Notre équipement de stérilisation utilise un programme de chauffage par paliers en trois étapes afin de garantir un chauffage uniforme de tous les produits en bouteille jusqu’à la température cible, suivi d’une phase à température et pression constantes ; cette méthode favorise une répartition et une pénétration homogènes de la chaleur, garantissant ainsi une texture homogène du produit dans toutes les bouteilles. Le processus de refroidissement utilise également un programme en quatre étapes pour assurer une réduction synchronisée de la pression et de la température ; ce détail est crucial pour éviter la casse des bouteilles ou les fuites au niveau des bouchons, car les déséquilibres entre la pression et la température pendant le refroidissement constituent la cause la plus fréquente de dommages aux bouteilles liés à la stérilisation signalés par les opérateurs novices.
Quelles sont les caractéristiques techniques d'une machine de stérilisation alimentaire ?
La qualité d'un autoclave alimentaire se mesure à sa capacité à maintenir avec précision la température et la pression sur l'ensemble de la charge, et non pas uniquement à la taille de la chambre ; c'est pourquoi nos fiches techniques mettent toujours en avant la précision de régulation.
| Gamme de modèles | Capacité du panier | Dimensions de la chambre | Pression de service | Plage de température | Moyen de chauffage | Système de contrôle |
|---|---|---|---|---|---|---|
| Petite série | 200 à 600 bocaux/sachets | Ø 800 × 1 200 mm | 0–0,4 MPa | 100–135 °C | Jet de vapeur/d'eau, option rotative | PLC + PID, calcul automatique de F0 |
| Moyenne gamme | 800 à 1 800 bocaux/sachets | Ø 1 200 x 1 800 mm | 0–0,4 MPa | 100–152 °C | Jet de vapeur/d'eau, option rotative | PLC + PID, calcul automatique de F0 |
| Industriel | 2 000 à 3 000+ bocaux/sachets | Ø 1 600 × 6 400 mm | 0–0,4 MPa | 100–152 °C | Jet de vapeur/d'eau, option rotative | PLC + SCADA, enregistrement complet des données |
Chaque autoclave Matton est équipé de capteurs de température et de pression de haute précision. Conformément aux normes américaines NFPA et à la norme nationale chinoise SN/T0400.6-2005, le contrôle de la température est précis à 0,5 °C près, les données étant transmises en temps réel à un système PLC à régulation PID. Le système calcule non seulement la valeur F0 en temps réel, mais enregistre également la température de stérilisation, la durée, les courbes de pression et les valeurs F0 dans le contrôleur central afin de garantir la traçabilité. Il s’agit d’une fonctionnalité standard de toute notre gamme d’équipements de stérilisation alimentaire à usage commercial, car la plupart des audits de sécurité alimentaire — qu’ils concernent les produits à base de nids d’hirondelles, les conserves ou les plats préparés — exigent l’accès à ces données spécifiques.
L'autoclave utilise un échangeur de chaleur en acier inoxydable à spires pour le chauffage et le refroidissement indirects ; cette conception spécifique d'échangeur de chaleur a été mise au point dans le cadre d'une collaboration entre notre entreprise et une société polonaise. L'échangeur de chaleur récupère la chaleur à basse température et fonctionne avec une perte de charge minimale, ce qui permet de réaliser des économies d'énergie ; il optimise l'utilisation de l'énergie thermique issue de la vapeur, réduisant ainsi la consommation de vapeur (de 20% en moyenne).
Lyophilisateur ou autoclave : quel procédé convient le mieux à votre produit ?
C’est la question qui nous est le plus souvent posée par les nouvelles marques de nids d’hirondelles et autres start-ups du secteur des aliments santé ; nous allons donc y répondre sans détours.
| Facteur | Sécheur à congélation | Machine à cornue |
|---|---|---|
| Meilleur pour | Poudres, nids séchés entiers, formats nutraceutiques | Produits prêts à consommer, en bouteille ou en sachet |
| Durée de conservation sans conservateurs | Long, à condition que l'emballage empêche l'humidité de pénétrer | Longue durée, obtenue grâce à une stérilité commerciale |
| Rétention des nutriments | Très élevé (≥95%, résultat pouvant être atteint avec une courbe correcte) | Élevée, mais certains composés thermosensibles diminuent légèrement |
| Texture après traitement | Léger, aéré, hydrate rapidement | Prêt à consommer, texture onctueuse et gélatineuse, à déguster directement à même le pot |
| Acheteur type | Marques de compléments alimentaires, vente au détail de produits sous forme sèche, exportation de produits sous forme sèche | Nids d'hirondelles en bouteille, présentés comme des boissons, destinés à la grande distribution et aux coffrets cadeaux |
| Coût du capital | Plus élevé par unité de débit | Coût unitaire de traitement plus faible |
Bon nombre de nos clients exploitent en effet les deux procédés : ils recourent à la lyophilisation pour une gamme de produits secs haut de gamme, tout en utilisant le traitement en autoclave pour une gamme en bouteille à moindre coût issue du même lot de matières premières, ce qui permet de répartir les coûts fixes sur deux catégories de produits au lieu d’une seule.
Quels résultats ce producteur de nids d'oiseaux a-t-il réellement obtenus ?
Les chiffres sont plus éloquents que les promesses. Pour les deux clients cités, la situation a radicalement changé après qu’ils ont uniformisé leurs processus de prétraitement et adopté les équipements Matton.
Avant la mise en place de la ligne de production de lyophilisation contrôlée, le fabricant enregistrait des taux de perte de produit fini compris entre 12% et 15% par lot, en raison de brins de nids d’hirondelles cassés et d’une réhydratation inégale ; ces pertes résultaient principalement de températures de trempage dépassant la plage optimale de 20 à 25 °C et d’un chargement irrégulier des plateaux. Après avoir uniformisé les températures de trempage, les temps de cuisson et l’épaisseur des plateaux selon les paramètres susmentionnés, le taux de perte est tombé en dessous de 4%. Des tests en laboratoire ont montré que la rétention d’acide sialique restait systématiquement supérieure à 95% d’un lot à l’autre, alors qu’avant l’adoption du nouveau procédé, ce chiffre fluctuait entre 80% et 90%, selon l’employé chargé de l’étape de mijotage ce jour-là.
Surtout, ces nouveaux produits remportent un vif succès ; les produits lyophilisés connaissent une popularité croissante dans le monde entier, ce qui a permis à l'entreprise de décrocher un volume important de commandes à l'international.
Au stade de la stérilisation en autoclave, le passage d’un fonctionnement manuel à un système commandé par automate programmable (PLC) intégrant le calcul automatique de la valeur F0 a considérablement réduit les variations de texture d’un lot à l’autre. En effet, chaque bouteille suit désormais la même courbe de pénétration thermique, quel que soit son emplacement précis dans l’autoclave. De plus, le fabricant peut désormais générer automatiquement des dossiers numériques complets par lot. Cette fonctionnalité s’est avérée d’une valeur inattendue : lorsque les distributeurs régionaux exigent des documents relatifs à la stérilisation dans le cadre des accords de référencement en magasin, les données qui nécessitaient auparavant une compilation manuelle fastidieuse peuvent désormais être simplement exportées directement depuis le système de contrôle.
La consommation d'énergie par lot a également diminué, principalement parce que les deux unités utilisent des programmes de chauffage et de refroidissement par paliers ; cela permet d'éviter le gaspillage de vapeur et d'électricité causé par les dépassements de température, un problème courant avec les anciens équipements à un seul palier. Ces améliorations ont été obtenues sans modifier l'approvisionnement en matières premières, en s'appuyant entièrement sur un contrôle rigoureux des processus et sur la capacité des équipements à maintenir avec précision les paramètres de processus requis.
Quels sont les critères à prendre en compte pour choisir un fournisseur de lyophilisateurs ?
Étant donné que de nombreux acheteurs comparent plusieurs fournisseurs à la fois, il est utile de savoir ce qui distingue réellement un fournisseur fiable de lignes de production d'aliments lyophilisés de celui qui risque de poser des problèmes six mois après l'installation.
Enregistrement des données et traçabilité. Si le système de contrôle d’un fournisseur n’enregistre pas la température des étagères, la température des produits et le niveau de vide pour chaque lot, vous aurez du mal à prouver la conservation des nutriments ou à identifier les causes d’un lot défectueux par la suite. Cela revêt une importance encore plus grande pour les catégories soumises à une réglementation, comme les nutraceutiques, où les auditeurs s’attendent à ce qu’une courbe de séchage complète soit consignée dans les dossiers.
Le dimensionnement du condenseur est adapté à votre produit, et non à un modèle générique. Les nids d’oiseaux, les fruits et les principes actifs pharmaceutiques libèrent chacun de l’humidité de manière différente lors de la sublimation. Un condenseur dimensionné pour une charge générique de fruits ne sera pas aussi performant avec un produit protéiné à forte teneur en humidité, tel que des nids d’oiseaux trempés, ce qui entraînera des cycles plus longs et un séchage secondaire irrégulier.
Localisation des services et garantie de l'approvisionnement en pièces de rechange. Les composants essentiels — tels que les pompes à vide, les compresseurs frigorifiques et les modules API — nécessiteront à terme un entretien. Veuillez vous assurer que vous pouvez vous procurer les pièces de rechange directement auprès de fournisseurs locaux.
Fondez vos décisions sur des données de production réelles plutôt que de vous fier uniquement aux supports marketing. Demandez à vos clients actuels qui utilisent des produits similaires de vous fournir des données concrètes sur les lots — notamment les temps de cycle et les méthodes de traitement — au lieu de prendre une décision en vous basant uniquement sur un devis.
Comment obtenir un devis pour l'installation d'un lyophilisateur en usine ?
Nous avons simplifié ce processus, car les retards dans l'établissement des devis sont souvent dus à des informations manquantes plutôt qu'à la complexité du processus lui-même. Afin de vous fournir un devis et un délai de livraison précis, nous avons généralement besoin des informations suivantes : votre volume de production quotidien ou par lot ; la teneur en humidité et la densité de la matière première ; la méthode de traitement requise (lyophilisation, stérilisation/cuisson à haute température/haute pression, ou une combinaison des deux) ; l'espace disponible dans vos locaux ; et le marché cible (car les marchés d'exportation peuvent exiger des certifications spécifiques telles que le marquage CE ou la norme ISO).
Dès réception de ces informations, notre équipe d'ingénieurs calculera la surface de rayonnage ou la capacité en plateaux nécessaire et déterminera les besoins en matière de charge du condenseur ou de la vapeur. Nous vous ferons ensuite parvenir un devis officiel dans un délai d'un à deux jours ouvrés ; n'hésitez pas à nous indiquer si vous avez également besoin de plans, de calendriers de livraison ou de détails concernant l'assistance à l'installation. Nous proposons également des essais de réception en usine (FAT) avant l’expédition, ainsi qu’une assistance à la mise en service après installation ou des services complets de gestion de projet EPC. Vous pouvez contacter directement nos ingénieurs commerciaux via notre [nous contacter](https://freezedrymachinery.com/contact-us/) ou indiquez-nous les détails de votre production pour demander à être rappelé.
Questions fréquemment posées
Combien coûte la mise en place d'une usine de lyophilisation ?
Les coûts dépendent en grande partie de la capacité du lyophilisateur. Les équipements à l'échelle pilote destinés à la R&D ou à la production en petits lots sont relativement peu coûteux, tandis que les lignes de production industrielles à grande échelle — offrant plus de 50 mètres carrés de surface de stockage et dotées de systèmes de contrôle automatisés — représentent un coût bien plus élevé, mais permettent de réaliser des économies d'échelle supérieures. Nous vous fournirons un devis précis en fonction de votre volume de production et du type de produit.
Une seule machine de stérilisation peut-elle traiter à la fois des bocaux en verre et des sachets ?
Oui, la plupart de nos modèles de machines de stérilisation sous pression permettent de traiter des bocaux en verre, des boîtes de conserve et des sachets souples dans la même chambre, même si la configuration des paniers varie selon les formats. Si vous prévoyez de traiter plusieurs formats, veuillez nous en informer lors de la demande de devis afin que nous puissions dimensionner correctement les supports de paniers dès le départ, plutôt que de devoir les adapter ultérieurement.
Combien de temps dure généralement le cycle de lyophilisation d'un nid d'oiseau ?
Pour les produits tels que les soupes ou les nids d'oiseaux, qui présentent une teneur en eau très élevée, la durée totale du cycle est de 28 heures (alors que la norme du secteur se situe généralement entre 30 et 36 heures). Les principaux facteurs qui influencent cette durée sont notamment la sensibilité du produit à la chaleur, l'épaisseur de la charge et la teneur en humidité.
Quelles certifications une autoclave doit-elle posséder pour les marchés d'exportation ?
La plupart des marchés d'exportation exigent que les produits portent le marquage « CE », et les composants en contact avec les aliments doivent être conformes aux normes de la FDA ou aux normes applicables en matière de matériaux destinés au contact alimentaire. Certains marchés exigent également que l'autoclave lui-même soit certifié en tant que récipient sous pression. Nous sommes également titulaires de la certification ASME et faisons partie des entreprises qui participent à l'élaboration des normes du secteur.
Ai-je besoin à la fois d'un lyophilisateur et d'un autoclave, ou d'un seul des deux ?
Tout dépend de votre gamme de produits. Si vous ne fabriquez qu’un seul format — qu’il s’agisse de nids lyophilisés secs ou de nids en bouteille prêts à consommer —, une seule machine suffit. Si vous souhaitez proposer à la fois un produit sec haut de gamme et un produit en bouteille destiné au grand public à partir du même approvisionnement en matières premières, l’utilisation des deux machines vous permet de proposer deux gammes de prix sans avoir à dupliquer votre approvisionnement en matières premières ni votre salle de prétraitement.
—
Matton conçoit et fabrique des lyophilisateurs et des autoclaves destinés aux fabricants des secteurs agroalimentaire, nutraceutique et pharmaceutique du monde entier. Contactez notre équipe d'ingénieurs pour obtenir un devis sur mesure et un plan d'implantation de votre ligne de production.