Компания MATTON уже давно является одним из ведущих китайских производителей. Её история началась с государственного машиностроительного завода, основанного в 1989 году, который в 1995 году был преобразован в частное предприятие; в 2015 году компания расширила свою деятельность, начав производство стерилизационных автоклавов и лиофилизаторов. Во главе с компанией Zhucheng Maiteng Machinery Technology группа создала несколько дочерних предприятий, в том числе Zhucheng Maidun, а также сеть представительств по всему миру.
Лиофилизаторы и стерилизационные автоклавы производства компании Matton являются основным оборудованием, необходимом для повседневной работы предприятий пищевой промышленности. Проще говоря, лиофилизаторы используют принцип сублимации для удаления влаги из пищевых продуктов с сохранением их активных питательных веществ, тогда как стерилизационные реторты нагревают и стерилизуют герметично закрытые консервированные продукты или продукты в пакетах при контролируемой температуре и давлении, обеспечивая стабильность хранения при комнатной температуре без использования консервантов.
Наши стандартные линии сублимационной сушки обеспечивают производительность по партиям от 50 до 3 000 кг, а наши системы стерилизации обрабатывают от 800 до 5 000 банок за цикл, в зависимости от модели. Если вы уже определили тип продукции и желаемый объем производства, наша команда инженеров в течение 24 часов бесплатно подготовит для вас предложение по планировке производственной линии и коммерческое предложение. Ниже мы приводим информацию о проектах глобальных производственных объектов компании Matton, иллюстрирующую наш опыт на реальных примерах.
Как выглядит современная линия по производству лиофилизированных продуктов?
Линия по производству сублимированных продуктов — это не отдельное оборудование, а совокупность взаимосвязанных процессов; если эти этапы не скоординированы должным образом, конечный продукт может иметь такие недостатки, как усадка, изменение цвета или плохие свойства регидратации. В конфигурациях наших заводов производственная линия обычно включает такие этапы, как предварительная обработка сырья, предварительное замораживание, вакуумная сублимация и упаковка. Вот видео с производственной площадки нашего клиента:
Как выбрать лиофилизатор для пищевых продуктов с высокой добавленной стоимостью?
Самым важным фактором является проверка того, обладает ли завод обширным опытом работы с именно вашим продуктом. Возьмем, к примеру, наших клиентов во Вьетнаме и Малайзии, которые производят продукцию из птичьих гнезд: этап предварительной обработки зачастую является решающим фактором, определяющим конечное качество и стоимость продукции.
В рамках упомянутого здесь проекта заказчик выбрал чашечки из птичьих гнезд “первого урожая”, добытые в нетронутых тропических лесах Индонезии и Малайзии. Требовалось, чтобы содержание сиаловой кислоты превышало 10%, а количество примесей было минимальным, а также наличие кодов отслеживаемости, подтверждающих, что продукт не подвергался отбеливанию или нанесению покрытий. Столкнувшись с таким ценным ингредиентом, заказчик провёл тщательную оценку, прежде чем в конечном итоге выбрать в качестве партнёра группу компаний MATTON. Хотя наши офисы, возможно, и не самые роскошные, в них работает команда практичных инженеров и преданных своему делу менеджеров по международному бизнесу.
Мы разработали для наших клиентов специальный технологический процесс, включающий сортировку и регидратацию; птичьи гнезда проходят очистку, ручное удаление примесей (без использования химических веществ), замачивание и низкотемпературную обработку методом «двойного кипячения». Только после завершения этих этапов предварительной обработки продукт загружается на лотки лиофилизатора. Именно поэтому мы всегда обращаем внимание клиентов, планирующих создать лиофилизационное производство, на (https://www.mattonmachinery.com/freeze-dryer/) что цех предварительной обработки, система водоподготовки и холодильная мощность имеют не меньшее значение, чем сам лиофилизатор, — ведь конечное качество продукта в значительной степени зависит от целого ряда факторов.
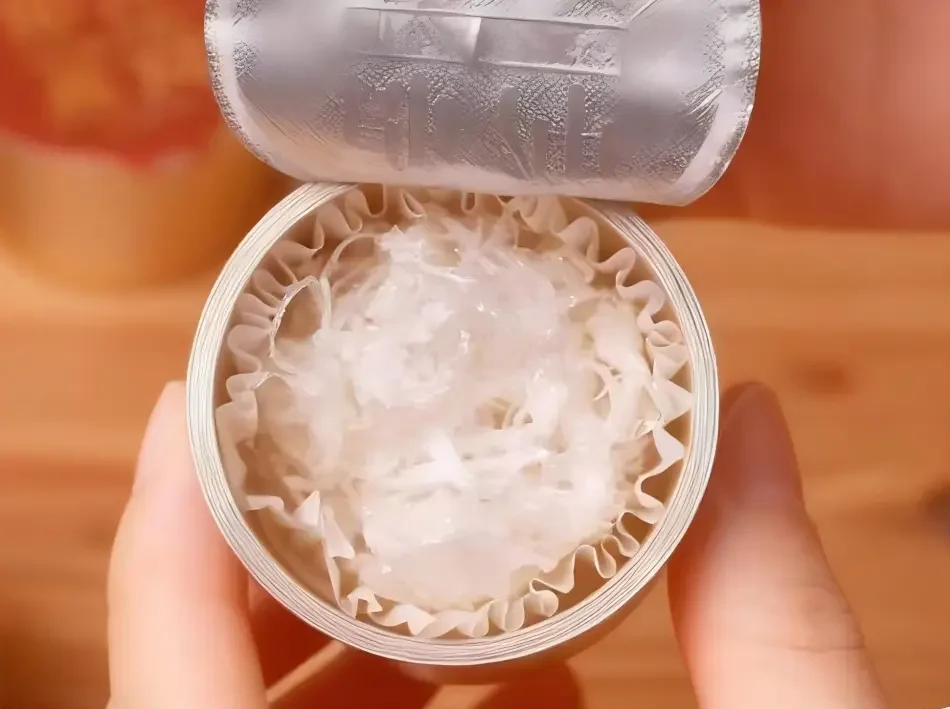
Как провести сублимационную сушку птичьего гнезда без потери сиаловой кислоты?
Сиаловая кислота чувствительна к воздействию высоких температур, поэтому каждый этап регулирования температуры до начала работы лиофилизатора требует строгого контроля. Ниже приведена пошаговая схема рабочего процесса, которой следует наш клиент; мы наблюдали, что аналогичный подход применяют несколько наших клиентов из сферы нутрицевтиков и здорового питания, использующих наши вакуумные лиофилизаторы.
Замачивание: Температура воды поддерживается на уровне 20–25 °C. При температуре выше 30 °C нити гнезда становятся ломкими и ломаются; при температуре ниже 15 °C они не размягчаются полностью. Время замачивания составляет 5–8 часов для гнезд класса 4A и 10–12 часов для гнезд класса 6A, до тех пор, пока нити не станут полностью расслабленными и не останется жёсткого ядра. На протяжении всего процесса используется очищенная вода с низким содержанием минералов, поскольку ионы кальция и магния связываются с белками и вызывают образование осадка.
Водяная баня: Это происходит на водяной бане, ни в коем случае не на прямом огне, при температуре не выше 80 °C. При температуре выше 90 °C потери сиаловой кислоты могут превысить 30% за короткое время. Время варки составляет 20–30 минут, ровно до тех пор, пока гнездо не станет полупрозрачным и желеобразным — переваривание разрушает структуру ещё до того, как оно попадёт в сушилку. В обычное лиофилизированное птичье гнездо не добавляют ни сахара, ни загустителей, поскольку они повышают температуру эвтектики и препятствуют полному предварительному замораживанию, что впоследствии приводит к разрушению структуры. Если защитное вещество действительно необходимо (например, в случае птичьих гнезд, обогащенных пробиотиками), для поддержания стабильности структуры ледяных кристаллов используется только сахароза или маннит в количестве 5% или менее.
Покрытие: Продукт распределяется по лоткам слоем толщиной не более 10 мм, при этом допустимое отклонение толщины по партии не должно превышать 2 мм, а емкости заполняются не более чем на две трети от их объёма, чтобы предотвратить разбрызгивание во время сублимации. Алюминиевые или пищевые пластиковые лотки предпочтительнее стеклянных, которые могут растрескаться под воздействием термических нагрузок.
Подготовка перед замораживанием: После замачивания продукт центрифугируют в течение примерно 2 минут, чтобы снизить содержание влаги до 70–80%. Слишком большое количество остаточной воды приводит к образованию крупных кристаллов льда, которые повреждают клеточную структуру. Затем тушёный продукт нарезают на кусочки весом не более 4 г, чтобы во время сушки тепло и вакуум равномерно проникали до центра — ведь никто не хочет получить лиофилизированный кусочек, сухой снаружи и влажный внутри.
Какие ошибки чаще всего допускаются на этапе предварительной обработки и как их избежать?
Нам постоянно задают этот вопрос новые операторы, рассматривающие возможность приобретения линии по производству сублимированных продуктов, поэтому стоит изложить это ясно и понятно.
| Распространенная ошибка | Влияние на конечный продукт | Как этого избежать |
|---|---|---|
| Чрезмерное замачивание | Ломание прядей, плохая регидратация после сушки | Проверяйте мягкость через определенные промежутки времени; не полагайтесь исключительно на таймер |
| Тушение при температуре выше 80 °C | Разрушение сиаловой кислоты, потеря питательных веществ | Используйте откалиброванную водяную баню с непрерывным контролем |
| Загрузка лотков толщиной более 10 мм | Неполная сублимация, влажная сердцевина | Унифицировать глубину лотков и проводить контроль веса каждой партии |
| Добавление раствора с высокой концентрацией сахара | Температура эвтектической точки повышается на 5–8 °C, неполное предварительное замерзание, коллапс | Соотнесите тип и дозу защитного вещества с кривой лиофилизации |
| Отказ от испытаний небольших партий | Неверные технологические параметры, масштабированные на полномасштабное производство | Перед увеличением масштаба производства всегда проводите пробную партию, чтобы подтвердить эвтектическую точку (примерно -1 °C для «птичьего гнезда») |
Именно благодаря правильному подбору этих параметров завод достигает уровня сохранения питательных веществ выше 95%, а также получает конечную текстуру, которая остается неповрежденной и быстро восстанавливает влажность — что, по сути, и является главной коммерческой целью лиофилизации такого ингредиента премиум-класса, как птичьи гнезда.
Каковы технические характеристики лиофилизатора Matton?
Покупатели, оценивающие производителей лиофилизаторов, как правило, уделяют особое внимание конкретным параметрам, поэтому мы привели типичные диапазоны технических характеристик для наших стандартных серий коммерческих лиофилизаторов. Конкретные конфигурации зависят от вашего продукта и планируемой производительности партии; наша команда определяет площадь полок и технические характеристики конденсатора исходя из фактической влажности продукта, а не на основе общих формул. В большинстве случаев речь идет об оборудовании, изготовленном по индивидуальному заказу.
| Артикул | блок | FD-5 | FD-10 | FD-20 | FD-30 | FD-50 | FD-75 | FD-100 | FD-120 | FD-200 |
| Площадь полки | M2 | 5 | 10 | 20 | 30 | 50 | 75 | 100 | 120 | 201 |
| Конденсационная способность | L | 60 | 150 | 300 | 450 | 700 | 900 | 1200 | 1500 | 3200 |
| Вместимость | KG | 50 | 120 | 240 | 350 | 600 | 900 | 1200 | 1500 | 2500 |
| Температура машины. | ℃ | -45-120 | ||||||||
| вакуумный насос | Двухступенчатый вакуумный насос: роторно-лопастной насос, водяное кольцевое насос, насос Рутса, сухой насос (безмасляный) | |||||||||
| Холодильный агрегат | Двухступенчатые или каскадные агрегаты; поддерживаемые бренды: Bitzer, Frascold. | |||||||||
| условия труда | температура от 5 до 45, относительная влажность ≤ 80 | |||||||||
| охлаждающая вода | ≤ 28 | |||||||||
Даже в случае продуктов с высоким содержанием влаги, таких как суп из птичьих гнезд, мы значительно сокращаем производственный цикл за счет сочетания мощных вакуумных насосных систем с надежными холодильными установками; для птичьих гнезд и аналогичных продуктов общее время цикла обычно составляет от 18 до 28 часов в зависимости от толщины загрузки (тогда как отраслевые стандарты, как правило, превышают 30 часов). Каждая поставляемая нами установка оснащена функцией регистрации данных о температуре полки, температуре продукта и уровнях вакуума, что позволяет специалистам по качеству отслеживать кривую сушки для каждой партии — это требование, которое предъявляют как регулирующие органы, так и клиенты-производители оригинального оборудования (OEM) и владельцы частных торговых марок. Полные чертежи оборудования и технические характеристики занимаемой площади см. в нашем “Линия по производству лиофилизированных продуктов питания” страница.
Как на автоклаве производят готовые к употреблению птичьи гнезда?
Не все продукты из птичьих гнезд подвергаются лиофилизации — значительная доля рынка приходится на готовые к употреблению птичьи гнезда в бутылках, замаринованные в сахарной воде, и эта линейка продукции проходит через автоклав. В данном случае целью является стерилизация, а не сушка, и процесс, который использует наш клиент, выглядит следующим образом.
Процесс, разработанный нами для нашего клиента в штате Перак (Малайзия), выглядит следующим образом: птичьи гнезда, прошедшие замачивание и ручную очистку от примесей (с использованием упомянутых ранее параметров замачивания — 20–25 °C), взвешиваются в отдельные порции (обычно по 6 г на бутылку); добавляется сироп из сахарного песка, после чего бутылки укупориваются и герметично запечатываются в вакууме.
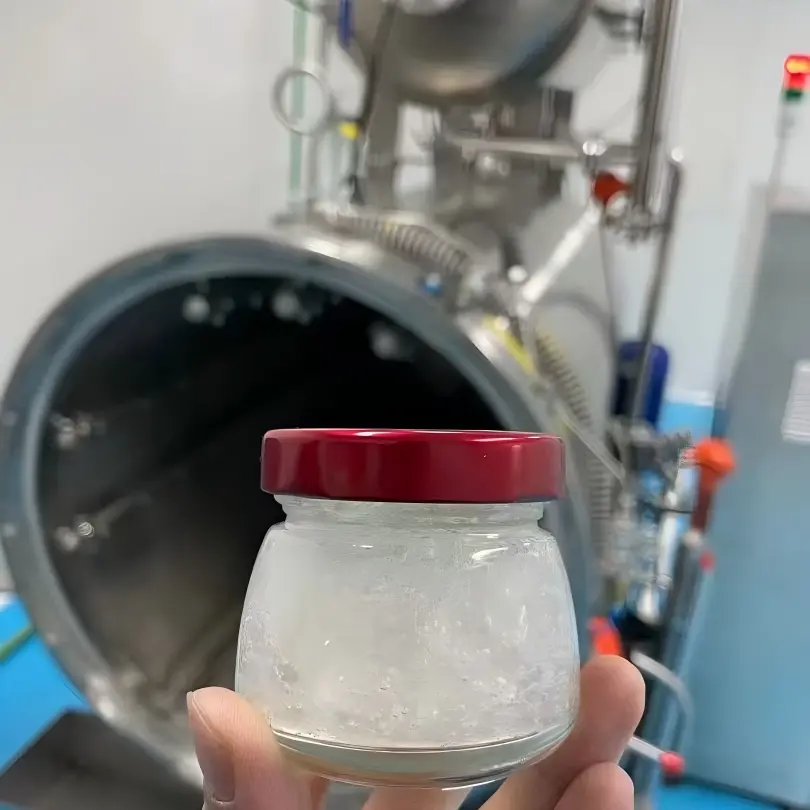
Запечатанные бутылки поступают непосредственно в реторту для высокотемпературной стерилизации. Хотя стандартная температура стерилизации составляет 118 °C — что позволяет сохранить содержание сиаловой кислоты и одновременно обеспечить соответствие коммерческим стандартам стерильности — на некоторых производственных линиях используется температура 121 °C для увеличения срока хранения. Наше стерилизационное оборудование использует трехступенчатую программу ступенчатого нагрева, обеспечивающую равномерный нагрев всех продуктов в бутылках до заданной температуры, за чем следует фаза поддержания постоянной температуры и давления; этот метод способствует равномерному распределению и проникновению тепла, тем самым обеспечивая одинаковую текстуру продукта во всех бутылках. В процессе охлаждения также используется четырёхступенчатая ступенчатая программа, обеспечивающая синхронизированное снижение давления и температуры; эта деталь имеет решающее значение для предотвращения разбивания бутылок или утечки из уплотнений, поскольку несоответствие давления и температуры во время охлаждения является наиболее распространённой причиной повреждений бутылок в процессе стерилизации, о которых сообщают начинающие операторы.
Каковы технические характеристики машины для производства стерилизованных продуктов?
Качество оборудования для приготовления пищи в реторте оценивается по тому, насколько точно оно поддерживает температуру и давление по всей загрузке, а не только по размеру камеры, поэтому в наших технических паспортах в первую очередь указывается точность регулирования.
| Модельный ряд | Вместимость корзины | Размер камеры | Рабочее давление | Диапазон температур | Теплоноситель | Система управления |
|---|---|---|---|---|---|---|
| Небольшая партия | 200–600 банок/пакетов | Ø800 × 1 200 мм | 0–0,4 МПа | 100–135 °C | Распыление пара/воды, опция вращения | PLC + PID, автоматический расчет F0 |
| Средний масштаб | 800–1 800 банок/пакетов | Ø1 200 × 1 800 мм | 0–0,4 МПа | 100–152 °C | Распыление пара/воды, опция вращения | PLC + PID, автоматический расчет F0 |
| Промышленность | 2 000–3 000+ банок/пакетиков | Ø1 600 × 6 400 мм | 0–0,4 МПа | 100–152 °C | Распыление пара/воды, опция вращения | ПЛК + SCADA, полная регистрация данных |
Каждая реторта Matton оснащена высокоточными датчиками температуры и давления. В соответствии со стандартами NFPA США и китайским национальным стандартом SN/T0400.6-2005 точность регулирования температуры составляет 0,5 °C, а данные передаются в режиме реального времени в систему ПЛК с ПИД-регулированием. Система не только рассчитывает значение F0 в режиме реального времени, но и регистрирует температуру стерилизации, время, кривые давления и значения F0 в центральном контроллере для обеспечения прослеживаемости. Это стандартная функция всей нашей линейки коммерческого оборудования для стерилизации пищевых продуктов, поскольку большинство аудитов безопасности пищевых продуктов — будь то продукты из птичьих гнезд, консервы или готовые блюда — требуют доступа к этим конкретным данным.
В реторте используется спирально-витой теплообменник из нержавеющей стали для непрямого нагрева и охлаждения; данная конструкция теплообменника была разработана в рамках совместного проекта нашей компании и польской фирмы. Теплообменник рекуперирует низкотемпературное тепло и работает с минимальными потерями давления, что обеспечивает эффективную экономию энергии; он максимально увеличивает коэффициент использования тепловой энергии пара, тем самым снижая расход пара (в среднем на 20%).
Лиофилизатор или автоклав: какой процесс подходит для вашего продукта?
Это вопрос, который нам чаще всего задают новые бренды, выпускающие продукцию «птичье гнездо», и другие стартапы в сфере здорового питания, поэтому мы отвечаем на него прямо и понятно.
| Фактор | Сушилка для замораживания | Ретортная машина |
|---|---|---|
| Лучшее для | Порошки, сушеные гнезда в виде цельных нитей, нутрицевтические формы выпуска | Готовые к употреблению продукты в бутылках или пакетах |
| Срок хранения без консервантов | Долго, если упаковка не пропускает влагу | Длительный срок хранения, достигаемый за счет коммерческой стерильности |
| Удержание питательных веществ | Очень высокий (≥95% при правильном построении кривой) | Высокий, но у некоторых термочувствительных соединений наблюдается небольшое снижение |
| Текстура после обработки | Легкий, пористый, быстро восстанавливает влажность | Готово к употреблению, мягкая, гелеобразная консистенция прямо из баночки |
| Типичный покупатель | Бренды пищевых добавок, розничная торговля сухими продуктами, экспорт сухих продуктов | Птичьи гнезда в бутылках, оформленные как напитки; продажа в сетях массовой розничной торговли; подарочные наборы |
| Капитальные затраты | Более высокая производительность на единицу объёма обработки | Меньше на единицу пропускной способности |
Многие из наших клиентов на практике используют оба метода одновременно: линия по производству сублимированных продуктов премиум-класса в сухом формате работает параллельно с линией по производству более недорогих продуктов в бутылках, изготовленных из той же партии сырья, что позволяет распределить постоянные затраты между двумя категориями продукции, а не одной.
Каких результатов на самом деле добился этот производитель «птичьих гнезд»?
Данные говорят громче, чем обещания. Для двух упомянутых клиентов ситуация кардинально изменилась после того, как они стандартизировали свои рабочие процессы предварительной обработки и внедрили оборудование Matton.
До внедрения линии контролируемой лиофилизации производитель сталкивался с потерями готовой продукции в объеме 12%–15% на каждую партию из-за разрыва нитей птичьих гнезд и неравномерного восстановления; эти потери были вызваны в первую очередь превышением оптимального диапазона температур замачивания (20–25 °C) и неравномерной загрузкой лотков. После приведения температур замачивания, времени вымачивания и толщины лотков в соответствие с указанными параметрами уровень потерь снизился до менее чем 4%. Лабораторные испытания показали, что уровень сохранения сиаловой кислоты стабильно оставался выше 95% во всех партиях, тогда как до внедрения нового технологического процесса этот показатель колебался от 80% до 90% в зависимости от того, какой сотрудник в тот день отвечал за этап тушения.
Самое главное, что новые продукты пользуются огромной популярностью; лиофилизированные продукты становятся всё более востребованными во всём мире, и в результате компания получила большой объём международных заказов.
На этапе стерилизации в автоклаве переход от ручного управления к системе с ПЛК, обеспечивающей автоматический расчет значения F0, позволил значительно сократить колебания текстуры от партии к партии. Это объясняется тем, что теперь каждая бутылка проходит одинаковую кривую проникновения тепла, независимо от её конкретного расположения в автоклаве. Кроме того, производитель теперь может автоматически формировать полные цифровые протоколы партий. Эта возможность оказалась неожиданно ценной: когда региональные дистрибьюторы запрашивают документацию по стерилизации для заключения соглашений о размещении продукции в розничной торговле, данные, сбор которых ранее требовал трудоемкого ручного труда, теперь можно просто экспортировать непосредственно из системы управления.
Потребление энергии на одну партию продукции также снизилось, в первую очередь благодаря тому, что обе установки используют многоступенчатые программы нагрева и охлаждения; это позволяет избежать потерь пара и электроэнергии, вызванных перерегулированием температуры — распространенной проблемой, характерной для устаревшего одноступенчатого оборудования. Эти улучшения были достигнуты без изменения источников поставок сырья, исключительно за счет строгого контроля технологического процесса и способности оборудования точно поддерживать требуемые технологические параметры.
На что следует обратить внимание при выборе поставщика лиофилизаторов?
Поскольку многие покупатели сравнивают сразу нескольких поставщиков, полезно знать, чем на самом деле отличается надежный поставщик линий по производству лиофилизированных продуктов от того, который через полгода после установки станет источником проблем.
Ведение записей и отслеживаемость. Если система контроля поставщика не фиксирует температуру на полках, температуру продукции и уровень вакуума по каждой партии, вам будет сложно впоследствии подтвердить сохранность питательных веществ или выявить причины брака партии. Это особенно важно для категорий, подпадающих под регулирование, таких как нутрицевтики, где аудиторы ожидают наличия в документации полной кривой сушки.
Размер конденсатора подбирается с учетом особенностей вашего продукта, а не по универсальному шаблону. Птичьи гнезда, фрукты и фармацевтические активные вещества по-разному выделяют влагу в процессе сублимации. Конденсатор, рассчитанный на стандартную партию фруктов, не сможет обеспечить необходимую производительность при обработке продуктов с высоким содержанием влаги, таких как замоченные птичьи гнезда, что приведет к увеличению продолжительности циклов и неравномерной вторичной сушке.
Локализация услуг и обеспечение поставок запасных частей. Основные компоненты — такие как вакуумные насосы, холодильные компрессоры и модули ПЛК — со временем потребуют технического обслуживания. Убедитесь, что вы сможете приобретать запасные части напрямую у местных поставщиков.
Принимайте решения, опираясь на реальные производственные данные, а не полагаясь исключительно на маркетинговые материалы. Обратитесь к существующим клиентам, использующим аналогичные продукты, за достоверными данными по партиям продукции — включая время цикла и методы обработки — вместо того, чтобы принимать решение, основываясь только на ценовом предложении.
Как получить расценки на монтаж линейки сублимационных сушилок?
Мы оптимизировали этот процесс, поскольку задержки с предоставлением коммерческого предложения зачастую связаны с отсутствием необходимой информации, а не со сложностью самого процесса. Для предоставления точного коммерческого предложения и сроков выполнения заказа нам, как правило, требуется следующая информация: ваша целевая суточная или серийная производительность; влажность и плотность сырья; требуемый метод обработки (лиофилизация, стерилизация/термическая обработка при высокой температуре и высоком давлении или их сочетание); имеющиеся производственные площади; а также целевой рынок (поскольку экспортные рынки могут требовать наличия определенных сертификатов, таких как CE или ISO).
После получения этой информации наша команда инженеров рассчитает необходимую площадь полок или вместимость лотков и определит требования к нагрузке на конденсатор или паровую систему. Затем в течение одного–двух рабочих дней мы подготовим официальное коммерческое предложение; пожалуйста, сообщите нам, если вам также требуются чертежи, графики поставки или подробная информация о поддержке при монтаже. Мы также предлагаем заводские приемочные испытания (FAT) перед отгрузкой, а также поддержку при вводе в эксплуатацию после монтажа или полный комплекс услуг по реализации проектов по схеме «проектирование-закупки-строительство» (EPC). Вы можете напрямую связаться с нашими инженерами по продажам через наш [свяжитесь с нами](https://freezedrymachinery.com/contact-us/) или отправьте информацию о вашем проекте, чтобы заказать обратный звонок.
Часто задаваемые вопросы
Сколько стоит организация производства лиофилизаторов?
Стоимость во многом зависит от производительности лиофилизатора. Оборудование пилотного масштаба, предназначенное для научно-исследовательских работ или производства небольших партий, относительно недорого, тогда как полномасштабные промышленные производственные линии — с площадью полок более 50 квадратных метров и автоматизированными системами управления — обходятся значительно дороже, но обеспечивают более высокую экономию за счет масштаба. Мы предоставим вам точный расчет стоимости с учётом объёма вашего производства и типа продукции.
Может ли одна машина для стерилизации обрабатывать как стеклянные банки, так и пакеты?
Да, большинство наших моделей оборудования для производства стерилизованных продуктов позволяют обрабатывать стеклянные банки, жестяные банки и гибкие пакеты в одной камере, хотя конфигурация корзин меняется в зависимости от формата. Если вы планируете работать с различными форматами, сообщите нам об этом при запросе предложения, чтобы мы с самого начала правильно подобрали размеры корзин, а не пришлось впоследствии вносить изменения.
Сколько времени обычно занимает цикл сублимационной сушки птичьего гнезда?
Для таких продуктов, как супы или птичьи гнезда, отличающихся очень высоким содержанием воды, общее время цикла составляет 28 часов (в то время как отраслевой стандарт обычно составляет 30–36 часов). К ключевым факторам, влияющим на это, относятся термочувствительность продукта, толщина загрузки и содержание влаги.
Какие сертификаты должна иметь автоклавная установка для выхода на экспортные рынки?
На большинстве экспортных рынков к продукции предъявляется требование наличия маркировки CE, а компоненты, контактирующие с пищевыми продуктами, должны соответствовать требованиям FDA или соответствующим стандартам на материалы, предназначенные для контакта с пищевыми продуктами. На некоторых рынках также предъявляется требование, чтобы сама автоклавная емкость прошла сертификацию в качестве сосуда под давлением. Мы также обладаем сертификатом ASME и входим в число компаний, участвующих в разработке отраслевых стандартов.
Мне нужны и лиофилизатор, и автоклав, или достаточно одного из них?
Это зависит от вашей линейки продукции. Если вы производите только один формат — либо сухие лиофилизированные гнезда, либо готовые к употреблению гнезда в бутылках, — одной машины будет достаточно. Если вы хотите выпускать как сухий продукт премиум-класса, так и продукт в бутылках для массового рынка из одного и того же сырья, запуск обеих машин позволит вам обслуживать два ценовых сегмента без дублирования закупок сырья и помещения для предварительной обработки.
—
Компания Matton разрабатывает и производит лиофилизаторы и автоклавы для производителей продуктов питания, нутрицевтиков и фармацевтических препаратов по всему миру. Обратитесь к нашей инженерной команде, чтобы получить индивидуальное ценовое предложение и схему размещения оборудования для вашего проекта.