MATTON es, desde hace tiempo, uno de los principales fabricantes chinos. Sus orígenes se remontan a una fábrica de maquinaria de propiedad estatal fundada en 1989, que se transformó en una empresa privada en 1995; posteriormente, en 2015, la empresa amplió su actividad a la fabricación de autoclaves de esterilización y liofilizadores. Con Zhucheng Maiteng Machinery Technology como núcleo, el grupo ha creado varias filiales —entre ellas, Zhucheng Maidun— y ha establecido una red de oficinas en todo el mundo.
Los liofilizadores y las autoclaves de esterilización fabricados por Matton son equipos fundamentales en las operaciones diarias de las plantas de procesamiento de alimentos. En pocas palabras, los liofilizadores utilizan el principio de la sublimación para eliminar la humedad de los alimentos conservando al mismo tiempo sus nutrientes activos, mientras que las retortas de esterilización calientan y esterilizan productos envasados en latas o bolsas selladas a temperatura y presión controladas, lo que garantiza su estabilidad de conservación a temperatura ambiente sin necesidad de conservantes.
Nuestras líneas estándar de liofilización ofrecen capacidades de procesamiento por lotes que oscilan entre los 50 kg y los 3.000 kg, mientras que nuestros sistemas de esterilización procesan entre 800 y 5.000 latas por ciclo, dependiendo del modelo. Si ya ha determinado el tipo de producto y el rendimiento deseado, nuestro equipo de ingeniería puede proporcionarle una propuesta gratuita de diseño de la línea de producción y un presupuesto en un plazo de 24 horas. A continuación, compartimos información sobre los proyectos de instalaciones de producción a nivel mundial de Matton, ilustrando nuestra experiencia con ejemplos reales.
¿Cómo es una línea moderna de producción de alimentos liofilizados?
Una línea de producción de alimentos liofilizados no es un único equipo, sino una serie de procesos que funcionan de forma coordinada; si estas etapas no se coordinan adecuadamente, el producto final puede presentar problemas como la pérdida de volumen, la decoloración o unas propiedades de rehidratación deficientes. En las configuraciones de nuestras fábricas, la línea de producción suele abarcar etapas como el pretratamiento de la materia prima, la precongelación, la sublimación al vacío y el envasado. Aquí tienes un vídeo de las instalaciones de producción de nuestro cliente:
¿Cómo se elige un liofilizador para productos alimenticios de alto valor añadido?
El factor más importante es comprobar si la fábrica cuenta con una amplia experiencia con su producto específico. Tomemos, por ejemplo, a nuestros clientes de Vietnam y Malasia que fabrican productos derivados de los nidos de pájaro; la fase de preprocesamiento suele ser el factor decisivo para la calidad y el valor finales del producto.
En el proyecto que aquí se menciona, el cliente seleccionó nidos de pájaro de “primera cosecha” procedentes de las regiones de selva tropical virgen de Indonesia y Malasia. Exigían un contenido de ácido siálico superior a 10% y un nivel mínimo de impurezas, además de códigos de trazabilidad que certificaran que el producto no había sido sometido a tratamientos de blanqueo ni de recubrimiento. Ante un ingrediente tan preciado, llevaron a cabo evaluaciones exhaustivas antes de elegir finalmente al Grupo MATTON como socio. Aunque nuestras oficinas quizá no sean las más lujosas, contamos con un equipo de ingenieros pragmáticos y gestores comerciales internacionales altamente comprometidos.
Hemos diseñado un proceso específico para nuestros clientes que incluye la clasificación y la rehidratación; el nido de pájaro se somete a un proceso de limpieza, eliminación manual de impurezas (sin utilizar agentes químicos), remojo y cocción a doble caldero a baja temperatura. Solo una vez completados estos pasos de pretratamiento, el producto se coloca en las bandejas del liofilizador. Por eso siempre hacemos hincapié en esto a los clientes que tienen previsto instalar una planta de liofilización (https://www.mattonmachinery.com/freeze-dryer/) que el taller de pretratamiento, el sistema de tratamiento de agua y la capacidad de refrigeración son tan importantes como el propio liofilizador, ya que la calidad final del producto depende en gran medida de diversos factores.
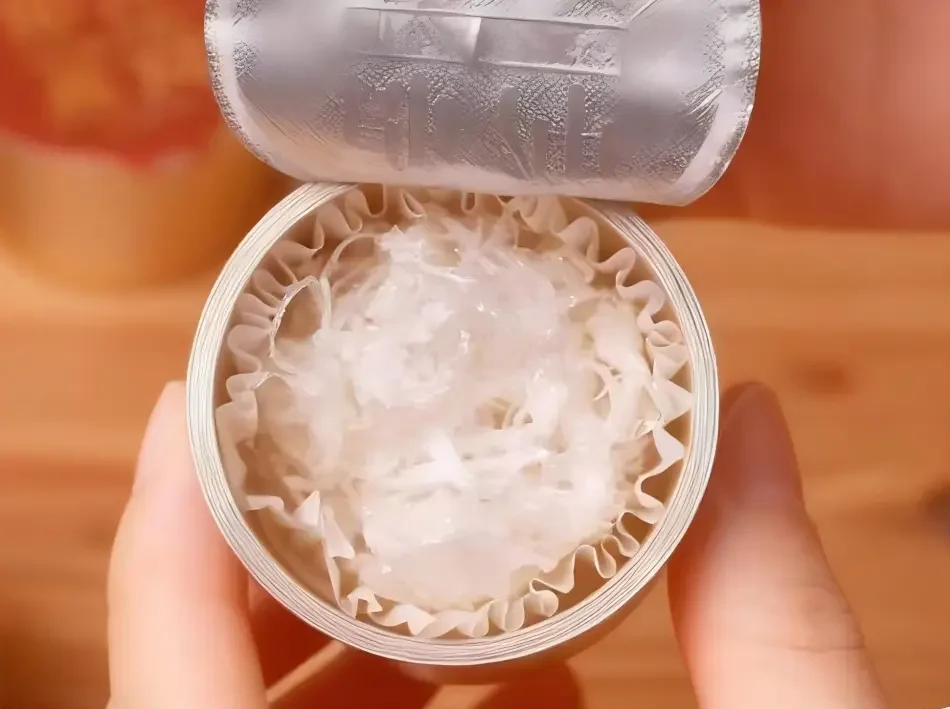
¿Cómo se liofilizan los nidos de pájaro sin perder ácido siálico?
El ácido siálico es sensible al calor, por lo que cada etapa de la temperatura, incluso antes de que se ponga en marcha el liofilizador, debe controlarse rigurosamente. A continuación se describe, paso a paso, el flujo de trabajo que sigue nuestro cliente, el cual hemos observado que se repite en varios clientes del sector nutracéutico y de la alimentación saludable que utilizan nuestros liofilizadores al vacío.
Remojo: La temperatura del agua se mantiene entre 20 y 25 °C. Por encima de los 30 °C, las hebras del nido se vuelven quebradizas y se rompen; por debajo de los 15 °C, no se ablandan por completo. El tiempo de remojo es de entre 5 y 8 horas para los nidos de grado 4A y de entre 10 y 12 horas para los de grado 6A, hasta que las hebras estén completamente relajadas y no quede ningún núcleo duro. Se utiliza agua purificada con bajo contenido en minerales durante todo el proceso, ya que los iones de calcio y magnesio se unen a las proteínas y provocan la formación de sedimentos.
Baño María: Esto se realiza al baño María, nunca con calor directo, a una temperatura máxima de 80 °C. Por encima de los 90 °C, la pérdida de ácido siálico puede superar el 30% en poco tiempo. El tiempo de cocción es de 20 a 30 minutos, justo hasta que el nido se vuelva semitranslúcido y gelatinoso; una cocción excesiva descompone la estructura antes incluso de que llegue al secador. No se añade azúcar ni espesante al nido de pájaro liso liofilizado, ya que estos elevan el punto eutéctico e impiden la precongelación completa, lo que provoca el colapso estructural posteriormente. Si realmente se necesita un agente protector (por ejemplo, en el caso de los nidos de pájaro enriquecidos con probióticos), solo se utiliza sacarosa o manitol en una proporción de 5% o menos para mantener estable la estructura de los cristales de hielo.
Recubrimiento: El producto se extiende en una capa de no más de 10 mm de grosor por bandeja, con una variación máxima de 2 mm en el grosor de todo un lote, y los recipientes se llenan hasta un máximo de dos tercios de su capacidad para evitar salpicaduras durante la sublimación. Se prefieren las bandejas de aluminio o de plástico apto para uso alimentario frente al vidrio, que puede agrietarse debido a la tensión térmica.
Preparación previa a la congelación: Tras el remojo, el producto se centrifuga durante unos 2 minutos para reducir el contenido de humedad hasta el 70–80%. Un exceso de agua residual da lugar a cristales de hielo gruesos que dañan la estructura celular. A continuación, el producto remojado se corta en bloques de 4 g o menos, para que el calor y el vacío lleguen al centro de manera uniforme durante el secado: nadie quiere un trozo liofilizado que esté seco por fuera y húmedo por dentro.
¿Cuáles son los errores más habituales en el pretratamiento y cómo se pueden evitar?
Los nuevos operadores que están valorando la posibilidad de instalar una línea de producción de alimentos liofilizados nos lo preguntan constantemente, así que conviene explicarlo con claridad.
| Error habitual | Repercusión en el producto final | Cómo evitarlo |
|---|---|---|
| Remojo excesivo | Rotura de las hebras, rehidratación deficiente tras el secado | Comprueba la textura a intervalos regulares; no te fíes únicamente de un temporizador fijo. |
| Cocción a fuego lento a más de 80 °C | Degradación del ácido siálico, pérdida de nutrientes | Utiliza un baño maría calibrado con monitorización continua |
| Carga en bandeja superior a 10 mm | Sublimación incompleta, núcleo húmedo | Estandarizar la profundidad de las bandejas y comprobar el peso de cada lote |
| Añadir una concentración elevada de azúcar | El punto eutéctico aumenta entre 5 y 8 °C, congelación previa incompleta, colapso | Adaptar el tipo y la dosis del agente protector a la curva de liofilización |
| Omitir las pruebas con lotes pequeños | Parámetros de proceso incorrectos extrapolados a la producción a gran escala | Realiza siempre un lote piloto para confirmar el punto eutéctico (aproximadamente -1 °C para el «nido de pájaro») antes de pasar a una escala mayor. |
Si se consiguen estos aspectos, la fábrica logra una retención de nutrientes superior a 95%, además de una textura final intacta que se rehidrata rápidamente, lo cual es, en realidad, el principal objetivo comercial de la liofilización de un ingrediente de primera calidad como el nido de pájaro.
¿Cuáles son las especificaciones técnicas de un liofilizador Matton?
Los compradores que evalúan a los fabricantes de liofilizadores suelen prestar especial atención a determinados parámetros, por lo que hemos enumerado los rangos de especificaciones habituales de nuestra serie estándar de liofilizadores comerciales. Las configuraciones específicas dependen de su producto y del rendimiento por lote deseado; nuestro equipo determina las especificaciones del área de estantes y del condensador basándose en la carga de humedad real, en lugar de en fórmulas genéricas. En la mayoría de los casos, se trata de máquinas fabricadas a medida.
| Artículo | unidad | FD-5 | FD-10 | FD-20 | FD-30 | FD-50 | FD-75 | FD-100 | FD-120 | FD-200 |
| Superficie | M2 | 5 | 10 | 20 | 30 | 50 | 75 | 100 | 120 | 201 |
| Capacidad de condensación | L | 60 | 150 | 300 | 450 | 700 | 900 | 1200 | 1500 | 3200 |
| Capacidad | KG | 50 | 120 | 240 | 350 | 600 | 900 | 1200 | 1500 | 2500 |
| Temperatura de la máquina. | ℃ | -45-120 | ||||||||
| bomba de vacío | Bomba de vacío de dos etapas: bomba de paletas rotativas, bomba de anillo de agua, bomba Roots, bomba seca (sin aceite) | |||||||||
| Unidad de refrigeración | Unidades de dos etapas o en cascada; marcas compatibles: Bitzer, Frascold. | |||||||||
| entorno de trabajo | temperatura de 5 a 45; humedad relativa ≤ 80 | |||||||||
| agua de refrigeración | ≤ 28 | |||||||||
Incluso en el caso de productos con un alto contenido de humedad, como la sopa de nidos de pájaro, aceleramos significativamente el ciclo de producción combinando potentes sistemas de bombas de vacío con una gran capacidad de refrigeración; para los nidos de pájaro o productos similares, la duración total del ciclo suele oscilar entre 18 y 28 horas, dependiendo del grosor de la carga (mientras que los estándares del sector suelen superar las 30 horas). Todas las unidades que suministramos cuentan con funciones de registro de datos sobre la temperatura de la estantería, la temperatura del producto y los niveles de vacío, lo que permite a los equipos de calidad realizar un seguimiento de la curva de secado de cada lote —un requisito exigido tanto por los organismos reguladores como por los clientes OEM y de marca blanca—. Para consultar los planos completos de los equipos y las especificaciones de espacio ocupado, consulte nuestro “Línea de producción de alimentos liofilizados”página «».
¿Cómo produce una máquina de retorta los nidos de pájaro listos para consumir?
No todos los productos derivados del nido de pájaro se liofilizan: una gran parte del mercado se comercializa en forma de nidos de pájaro envasados, listos para consumir, en agua azucarada, y esa línea de productos pasa, en cambio, por una máquina de retorta. En este caso, el objetivo es la esterilización, no el secado, y el proceso que utiliza nuestro cliente es el siguiente.
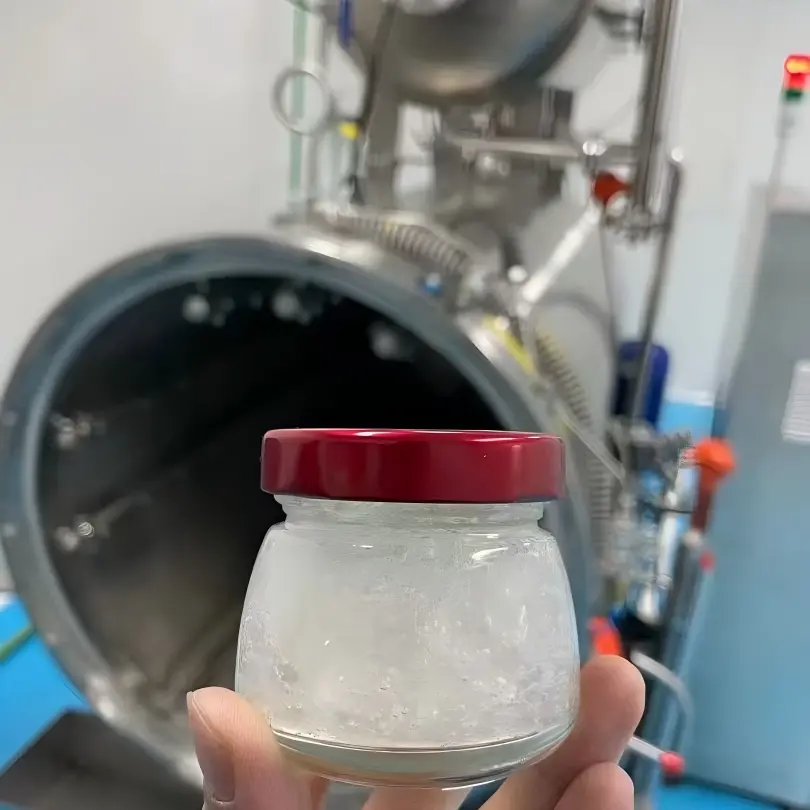
El proceso que hemos diseñado para nuestro cliente de Perak (Malasia) es el siguiente: los nidos de pájaro, tras haber sido sometidos a remojo y a una limpieza manual de impurezas (utilizando los parámetros de remojo mencionados anteriormente, de 20 a 25 °C), se pesan en porciones individuales (normalmente 6 g por botella); se añade sirope de azúcar en terrones y, a continuación, se tapan las botellas y se sellan al vacío.
Las botellas selladas pasan directamente a una retorta para su esterilización a alta temperatura. Aunque la temperatura estándar de esterilización es de 118 °C —lo que preserva el contenido de ácido siálico al tiempo que cumple con las normas comerciales de esterilidad—, algunas líneas de producción utilizan 121 °C para lograr una vida útil más prolongada. Nuestro equipo de esterilización emplea un programa de calentamiento escalonado en tres etapas para garantizar un calentamiento uniforme de todos los productos embotellados hasta la temperatura objetivo, seguido de una fase de temperatura y presión constantes; este método favorece una distribución y penetración uniformes del calor, lo que garantiza una textura homogénea del producto en todas las botellas. El proceso de enfriamiento también utiliza un programa escalonado de cuatro etapas para garantizar una reducción sincronizada de la presión y la temperatura; este detalle es crucial para evitar la rotura de botellas o fugas en los sellos, ya que los desajustes entre presión y temperatura durante el enfriamiento son la causa más común de daños en las botellas relacionados con la esterilización que señalan los operadores noveles.
¿Cuáles son las especificaciones técnicas de una máquina de esterilización de alimentos?
Una máquina de retorta se evalúa en función de la precisión con la que mantiene la temperatura y la presión en toda la carga, y no solo por el tamaño de la cámara; por eso, en nuestras fichas técnicas siempre destacamos en primer lugar la precisión del control.
| Gama de modelos | Capacidad de la cesta | Tamaño de la cámara | Presión de trabajo | Temperatura | Medio calefactor | Sistema de control |
|---|---|---|---|---|---|---|
| Lotes pequeños | 200-600 tarros/bolsitas | Ø800 x 1.200 mm | 0–0,4 MPa | 100–135 °C | Pulverización de vapor/agua, opción giratoria | PLC + PID, cálculo automático de F0 |
| De gama media | 800–1.800 tarros/bolsas | Ø 1.200 x 1.800 mm | 0–0,4 MPa | 100–152 °C | Pulverización de vapor/agua, opción giratoria | PLC + PID, cálculo automático de F0 |
| Industrial | Entre 2.000 y 3.000 o más tarros/bolsitas | Ø 1.600 x 6.400 mm | 0–0,4 MPa | 100–152 °C | Pulverización de vapor/agua, opción giratoria | PLC + SCADA, registro completo de datos |
Todas las retortas Matton están equipadas con sensores de temperatura y presión de alta precisión. De conformidad con las normas estadounidenses de la NFPA y la norma nacional china SN/T0400.6-2005, el control de la temperatura tiene una precisión de 0,5 °C, y los datos se transmiten en tiempo real a un sistema PLC controlado por PID. El sistema no solo calcula el valor F0 en tiempo real, sino que también registra la temperatura de esterilización, el tiempo, las curvas de presión y los valores F0 en el controlador central para garantizar la trazabilidad. Se trata de una característica estándar en toda nuestra gama de equipos comerciales de esterilización de alimentos, ya que la mayoría de las auditorías de seguridad alimentaria —ya sea para productos de nidos de pájaro, conservas o comidas preparadas— requieren el acceso a estos datos específicos.
La retorta utiliza un intercambiador de calor de acero inoxidable de bobinado en espiral para el calentamiento y enfriamiento indirectos; este diseño específico del intercambiador de calor se desarrolló gracias a la colaboración entre nuestra empresa y una firma polaca. El intercambiador de calor recupera el calor a baja temperatura y funciona con una pérdida de presión mínima, lo que permite un ahorro energético efectivo; maximiza el aprovechamiento de la energía térmica del vapor, reduciendo así el consumo de vapor (en una media de 20%).
Liofilizador frente a máquina de retorta: ¿qué proceso se adapta mejor a tu producto?
Esta es la pregunta que más nos hacen las nuevas marcas de nidos de pájaro y otras empresas emergentes del sector de la alimentación saludable, así que te lo explicamos con toda claridad.
| Factor | Liofilizador | Máquina retorta |
|---|---|---|
| Lo mejor para | Polvos, nidos secos enteros, formatos nutracéuticos | Productos envasados en botella o en bolsa, listos para el consumo |
| Plazo de conservación sin conservantes | Long, siempre que el envase impida la entrada de humedad | Largo, conseguido mediante esterilidad comercial |
| Retención de nutrientes | Muy alto (≥95%, alcanzable con una curva correcta) | Elevado, aunque algunos compuestos sensibles al calor se reducen ligeramente |
| Textura tras el procesamiento | Ligero, poroso, se rehidrata rápidamente | Listo para comer, de textura suave y gelatinosa, directamente del tarro |
| Comprador típico | Marcas de suplementos, venta al por menor de productos en formato seco, exportación de productos en formato seco | Nidos de pájaro envasados al estilo de las bebidas, venta al por mayor, lotes de regalo |
| Coste de capital | Mayor rendimiento por unidad | Menor por unidad de rendimiento |
De hecho, muchos de nuestros clientes llevan a cabo ambos procesos: liofilizan una línea de productos secos de alta gama y, al mismo tiempo, procesan en autoclave una línea embotellada de menor coste a partir del mismo lote de materia prima, lo que permite repartir los costes fijos entre dos categorías de productos en lugar de una sola.
¿Qué resultados obtuvo realmente este productor de nidos de pájaro?
Los datos dicen más que las promesas. En el caso de los dos clientes mencionados, la situación cambió radicalmente después de que estandarizaran sus flujos de trabajo de pretratamiento y adoptaran los equipos de Matton.
Antes de implantar la línea de producción de liofilización controlada, el fabricante se enfrentaba a índices de pérdida de producto acabado de entre 12% y 15% por lote, debido a la rotura de los filamentos de los nidos de pájaro y a una rehidratación desigual; estas pérdidas se debían principalmente a que las temperaturas de remojo superaban el rango óptimo de 20–25 °C y a una distribución desigual en las bandejas. Tras estandarizar las temperaturas de remojo, los tiempos de cocción y el grosor de las bandejas según los parámetros mencionados, la tasa de pérdida se redujo a menos de 4%. Las pruebas de laboratorio demostraron que la retención de ácido siálico se mantuvo de forma constante por encima del 95% en todos los lotes, mientras que, antes de adoptar el nuevo proceso, esta cifra había oscilado entre el 80% y el 90%, dependiendo del empleado que se encargara de la fase de cocción ese día.
Y lo más importante es que los nuevos productos gozan de gran popularidad; los productos liofilizados están ganando cada vez más adeptos en todo el mundo y, como consecuencia, la empresa ha conseguido un gran volumen de pedidos internacionales.
En la fase de esterilización en autoclave, el paso de un funcionamiento manual a un sistema controlado por PLC que incluye el cálculo automático del valor F0 ha reducido significativamente las variaciones de textura entre lotes. Esto se debe a que ahora todas las botellas siguen la misma curva de penetración del calor, independientemente de su ubicación concreta dentro de la autoclave. Además, el fabricante puede ahora generar automáticamente registros digitales completos de cada lote. Esta capacidad ha resultado ser inesperadamente valiosa: cuando los distribuidores regionales solicitan documentación relacionada con la esterilización para los acuerdos de comercialización en tiendas, los datos que antes exigían una laboriosa recopilación manual ahora pueden exportarse directamente desde el sistema de control.
El consumo de energía por lote también se ha reducido, principalmente porque ambas unidades utilizan programas de calentamiento y enfriamiento por etapas; esto evita el desperdicio de vapor y electricidad provocado por el sobrepaso de temperatura, un problema habitual en los equipos más antiguos de una sola etapa. Estas mejoras se han logrado sin modificar el abastecimiento de materias primas, basándose exclusivamente en un riguroso control del proceso y en la capacidad del equipo para mantener con precisión los parámetros de proceso requeridos.
¿Qué hay que tener en cuenta a la hora de elegir un proveedor de liofilizadores?
Dado que muchos compradores comparan varios proveedores a la vez, conviene saber qué es lo que realmente distingue a un proveedor fiable de líneas de producción de alimentos liofilizados de uno que va a causar problemas seis meses después de la instalación.
Registro de datos y trazabilidad. Si el sistema de control de un proveedor no registra la temperatura de las estanterías, la temperatura del producto y el nivel de vacío por lote, te resultará difícil demostrar la retención de nutrientes o localizar el origen del problema en un lote defectuoso más adelante. Esto cobra aún más importancia en categorías reguladas como los nutracéuticos, en las que los auditores esperan que se disponga de una curva de secado completa en el expediente.
El dimensionamiento del condensador se adapta a su producto, no a una plantilla genérica. Los nidos de pájaro, la fruta y los principios activos farmacéuticos liberan humedad de forma diferente durante la sublimación. Un condensador dimensionado para una carga genérica de fruta no rendirá lo suficiente con un producto proteico de alto contenido en humedad, como los nidos de pájaro remojados, lo que provocará ciclos más largos y un secado secundario irregular.
Localización de los servicios y garantía del suministro de piezas de recambio. Los componentes principales —como las bombas de vacío, los compresores de refrigeración y los módulos PLC— requerirán, con el tiempo, mantenimiento. Asegúrate de poder adquirir las piezas de recambio directamente de proveedores locales.
Basa tus decisiones en datos de producción reales, en lugar de confiar únicamente en los materiales de marketing. Pide a los clientes actuales que utilizan productos similares datos reales sobre los lotes —incluidos los tiempos de ciclo y los métodos de procesamiento— en lugar de tomar una decisión basándote únicamente en un presupuesto.
¿Cómo se puede solicitar un presupuesto para la instalación de una planta de liofilización?
Hemos optimizado este proceso, ya que los retrasos en la elaboración de presupuestos suelen deberse a la falta de información y no a la complejidad del proceso en sí. Para ofrecer un presupuesto y un plazo de entrega precisos, solemos necesitar la siguiente información: su objetivo de producción diaria o por lotes; el contenido de humedad y la densidad de la materia prima; el método de procesamiento requerido (liofilización, esterilización/cocción a alta temperatura/alta presión, o una combinación de ambos); el espacio disponible en las instalaciones; y el mercado de destino (ya que los mercados de exportación pueden requerir certificaciones específicas, como la CE o la ISO).
Una vez recibida esta información, nuestro equipo de ingeniería calculará la superficie de estanterías o la capacidad de bandejas necesarias y determinará los requisitos de carga del condensador o de vapor. A continuación, le enviaremos un presupuesto formal en un plazo de uno a dos días laborables; por favor, indíquenos si también necesita planos, plazos de entrega o detalles sobre la asistencia para la instalación. También ofrecemos pruebas de aceptación en fábrica (FAT) antes del envío, así como asistencia para la puesta en marcha tras la instalación o servicios completos de proyectos EPC. Puede ponerse en contacto directamente con nuestros ingenieros comerciales a través de nuestro [ponte en contacto con nosotros](https://freezedrymachinery.com/contact-us/) o envía los datos de tu producción para solicitar que te llamemos.
Preguntas frecuentes
¿Cuánto cuesta instalar una planta de liofilización?
Los costes dependen en gran medida de la capacidad del liofilizador. Los equipos a escala piloto, destinados a I+D o a la producción de lotes pequeños, son relativamente económicos, mientras que las líneas de producción industriales a gran escala —con más de 50 metros cuadrados de superficie de estanterías y sistemas de control automatizados— tienen un coste mucho mayor, pero ofrecen unas economías de escala superiores. Le proporcionaremos un presupuesto preciso en función de su volumen de producción y del tipo de producto.
¿Puede una máquina de retortado procesar tanto tarros de cristal como bolsas?
Sí, la mayoría de nuestros modelos de máquinas para alimentos envasados al vacío admiten tarros de cristal, latas y bolsas flexibles en la misma cámara, aunque la configuración de las cestas varía según el formato. Si tiene previsto procesar formatos mixtos, indíquenoslo al solicitar el presupuesto para que podamos dimensionar correctamente las rejillas de las cestas desde el principio, en lugar de tener que adaptarlas posteriormente.
¿Cuánto tiempo suele durar el ciclo de liofilización de un nido de pájaro?
En el caso de productos como las sopas o los nidos de pájaro, que tienen un contenido de agua muy elevado, la duración total del ciclo es de 28 horas (mientras que el estándar del sector suele oscilar entre 30 y 36 horas). Entre los factores clave que influyen en ello se encuentran la sensibilidad al calor del producto, el grosor de la carga y el contenido de humedad.
¿Qué certificaciones debe tener una máquina de retorta para los mercados de exportación?
La mayoría de los mercados de exportación exigen que los productos lleven el marcado CE, y los componentes que entran en contacto con los alimentos deben cumplir con las normas de la FDA o con las normas pertinentes sobre materiales aptos para uso alimentario. Algunos mercados también exigen que el propio recipiente del autoclave cuente con la certificación de recipiente a presión. Además, contamos con la certificación ASME y somos una de las empresas que elaboran las normas del sector.
¿Necesito tanto un liofilizador como una autoclave, o basta con uno de los dos?
Depende de tu línea de productos. Si solo fabricas un formato —ya sea en forma de nido liofilizado seco o en forma de nido embotellado listo para consumir—, una sola máquina es suficiente. Si quieres ofrecer tanto un producto seco de gama alta como un producto envasado para el mercado masivo a partir de la misma materia prima, el uso de ambas máquinas te permite cubrir dos segmentos de precio sin duplicar el abastecimiento de materia prima ni la sala de pretratamiento.
—
Matton diseña y fabrica liofilizadores y autoclaves para fabricantes de productos alimenticios, nutracéuticos y farmacéuticos de todo el mundo. Ponte en contacto con nuestro equipo de ingeniería para obtener un presupuesto específico para tu proyecto y un plano de la línea de producción.